
L’extrusion de film à plat et le calandrage sont des voies distinctes pour des grades TPU adaptés. Dans la première, la matière fondue sort d’une filière et refroidit sur des rouleaux ; le calandrage la met en forme entre rouleaux. Une ligne peut combiner extrusion et rouleaux : un rouleau seul n’identifie pas le procédé. Comparez structure, épaisseur, optique et résultats plutôt que garantir la performance par le nom.
Ce guide explique extrusion de film à plat, extrusion-gonflage et calandrage, puis la vérification d’un procédé PPF. Les descriptions CHISI et documents généraux des fournisseurs donnent un contexte, sans prouver une supériorité systématique du film à plat ou l’inaptitude du TPU calandré à la protection.
Trois procédés à examiner avec les fournisseurs
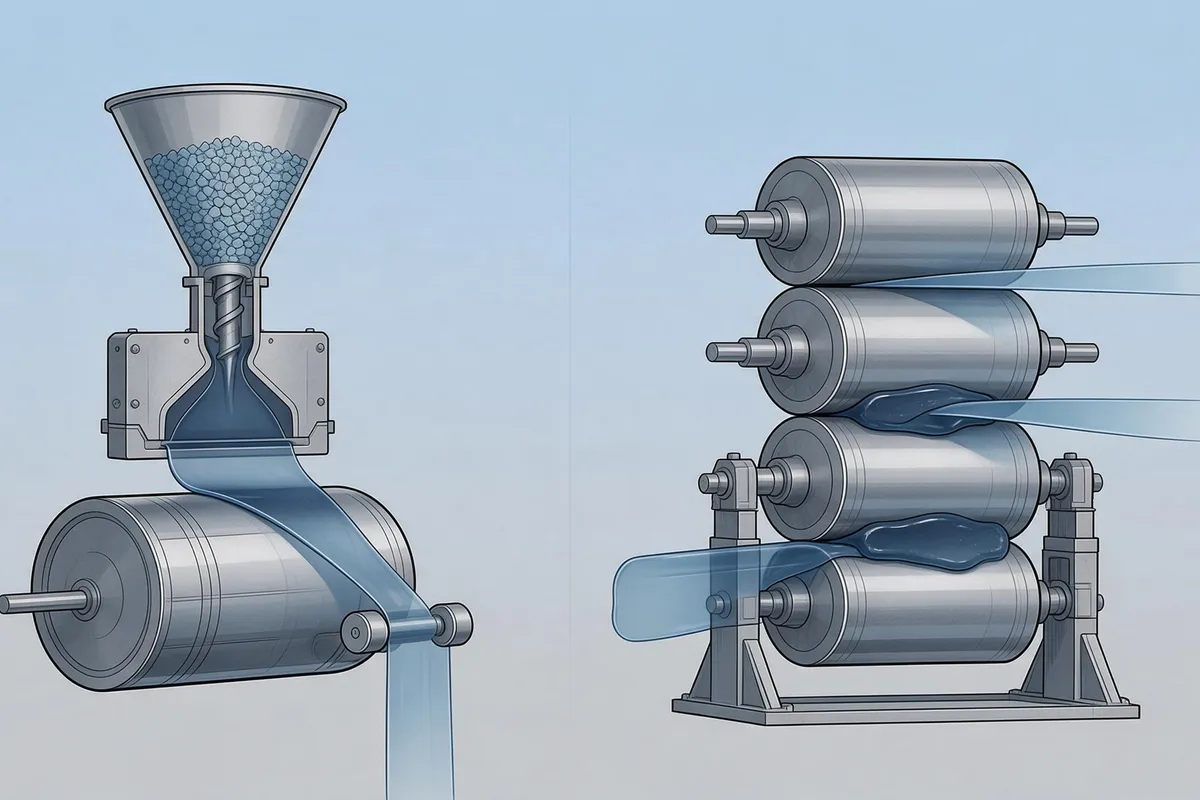
Les films TPU peuvent être produits par extrusion à filière plate, extrusion-soufflage ou calandrage adapté. Comparez la tolérance d’épaisseur, le voile et la finition des films finis.
| Procédé | Principe général | Maîtrise de l’épaisseur | Propriétés optiques | Exemples d’usage, sans qualification automatique |
|---|---|---|---|---|
| Extrusion de film à plat | La matière fondue sort d’une filière plate et refroidit sur des rouleaux contrôlés. | Mesurez l’épaisseur en largeur et sur la longueur du rouleau. | Source : transparence élevée / faible voile ; données réelles nécessaires | Projets PPF ou optiques, sous réserve de qualification produit |
| Extrusion-gonflage | La matière est extrudée en tube puis gonflée à l’air | Mesurez l’épaisseur sur la circonférence de la bulle et la longueur du rouleau. | Comparez le voile et la finition du film choisi. | Emballage ou autres films, selon le grade |
| Calandrage | Un TPU adapté est formé entre rouleaux régulés ; certaines configurations sont alimentées par extrudeuse | Vérifiez le profil d’épaisseur en largeur et en longueur. | Source : transparence moindre ; examiner structure et mesures réelles | Projets orientés coût ou non optiques, après confirmation d’adéquation |
L’aspect du PPF s’évalue sur la structure finie. Reflets ondulés ou peau d’orange peuvent impliquer support, revêtement et surface ; la variation d’épaisseur seule n’identifie pas la cause. Examinez des échantillons représentatifs selon éclairage et mesures convenus.
Évaluer l’extrusion de film à plat pour le PPF
Évaluez trois propriétés sans les déduire du seul procédé :
Uniformité d’épaisseur
Contrôlez l’épaisseur transversalement et longitudinalement selon la spécification convenue. Le procédé n’implique pas une épaisseur universelle inférieure à 0,1 mm ; l’uniformité seule ne garantit pas impacts ou vieillissement. Demandez tolérances, mesures optiques et résultats de qualification.
Surface et qualité optique
Filière, surface des rouleaux, refroidissement et grade influencent le résultat. « Film à plat » ne prouve pas seul l’état microscopique, un faible voile ou une forte brillance. Mesurez le film fini selon sa finition ; le mat et le satiné ne suivent pas une cible de modèle brillant.
Contraintes internes et stabilité dimensionnelle
Les deux voies ont un historique thermique et mécanique. Grade, étirage, refroidissement et opérations suivantes comptent. Demandez retrait, courbure et stabilité avec conditions ; tout film à plat n’a pas nécessairement moins de contraintes, et le calandrage n’implique pas un décollement des bords.
Quand envisager le calandrage
Le calandrage est un procédé, pas une catégorie de matériau médiocre. Évaluez grade, équipement, débit, rendement et coût pour l’usage prévu, y compris films de séparation ou couches non visibles si pertinent. Faible coût, fort débit ou insuffisance optique exigent des preuves ; le nom ne les établit pas.
Choisissez procédé, finition et structure ensemble, puis qualifiez le film réel. Ni extrusion à plat ni calandrage n’acceptent ou n’excluent seuls un usage. Comparez échantillons, épaisseur, optique et essais de pose aux exigences convenues.
Vérifier le procédé à partir des dossiers fournisseur
Tolérance, voile et brillance sont utiles, sans être des signatures uniques de procédé. Demandez configuration et dossiers traçables, puis vérifiez les mesures. Le tableau rassemble des questions, pas une identification par les seuls chiffres.
| Indicateur | Informations à demander | Limite d’interprétation |
|---|---|---|
| Tolérance d’épaisseur | μm ou % transversalement, avec plan d’échantillonnage | Une tolérance serrée sert à l’évaluation, pas à prouver l’extrusion à plat |
| Voile optique | Voile mesuré, structure de l’éprouvette et méthode | À éprouvettes comparables, un voile moindre renseigne sur la clarté, pas le procédé |
| Brillance à 60° | Brillance selon la finition visée, pas une cible maximale universelle | La brillance dépend de la surface finie ; ce n’est pas un marqueur unique de procédé |
| Plage d’épaisseurs disponible | Valeurs nominales et tolérances par structure | Les pas dépendent du grade et de la ligne ; vérifier sans déduire le procédé |
Si le fournisseur ne justifie pas procédé ou tolérance, notez le point non vérifié et demandez les preuves. La démarche du guide de lecture des spécifications PPF s’applique ici aussi : comparer valeurs, méthodes et conditions.
Effets possibles de la mise en forme sur revêtement et adhésif
La régularité du support peut influencer enduction et application d’adhésif, mais le film fini s’évalue comme un système. Elle ne prouve pas seule autoréparation, résistance aux taches ou brillance uniformes. Demandez contrôles et essais ; aucune règle universelle épaisseur locale/temps de réparation ou voile n’est établie ici.
Examinez mise en forme et enduction ensemble, avec leurs contrôles de variation. Le nom d’une ligne ne qualifie pas un support. Les différences de structure sont traitées dans le comparatif des supports TPU, TPH, PET et PVC.
Évaluer la pose avec un film représentatif
Évaluez étirement, réponse à la pression, courbure, reprise et bords sur la structure réelle. Le procédé seul ne prédit ni déchirure, ni bulles, ni adaptation aux pare-chocs et rétroviseurs. Utilisez la méthode admise et documentez échantillon, conditions et géométrie, sans déduire moins de risque du seul mot « à plat ».
Comparez temps et reprises sur des produits qualifiés au lieu de supposer que le calandré exige toujours plus de chaleur ou de travail des bords. Suivez chaque notice ; aucune recette thermique générale n’est donnée. Travail et coût dépendent du film, de l’opérateur, de la forme et de l’environnement.
Avant commande, demandez des échantillons représentatifs d’un lot identifié. Testez une forme pertinente, comme coque de rétroviseur ou angle de pare-chocs, selon la notice et sur support adapté. Relevez temps, reprises et aspect. Le résultat renseigne cet essai, pas une productivité universelle.
Questions sur une ligne de fabrication de film
Demandez l’organisation de la mise en forme, de l’enduction, de la transformation et des contrôles. Si la propreté fait partie de l’achat, vérifiez base de classement et conditions de mesure. Évaluez échantillons et rapports ; listes d’équipements et appellations de salle ne garantissent pas le film fini.
Lors d’un audit, interrogez équipements, propreté de l’enduction, découpe et moyens de vieillissement. Vérifiez les réponses par dossiers et traçabilité. Quatre réponses précises sont utiles, sans prouver seules la fabrication interne de tous les films proposés.
Liste de vérification du procédé pour l’acheteur
| N° | Point à examiner | Justificatifs à demander |
|---|---|---|
| 1 | Procédé de fabrication du film | Configuration réelle d’extrusion à plat, gonflage ou calandrage, équipements et dossiers |
| 2 | Tolérance d’épaisseur | μm ou % transversalement et longitudinalement, avec échantillonnage |
| 3 | Mesures optiques | Voile et brillance à 60° sur film fini, avec éprouvette, finition et méthode |
| 4 | Environnement d’enduction | Propreté convenue, base de classement, mesures et équipement d’enduction |
| 5 | Environnement de refente | Contrôles adaptés au produit et au risque ; vérifier si le même classement est requis |
| 6 | Moyens d’essai de vieillissement | Moyens xénon, QUV et chaleur humide pertinents, méthodes et rapports ; préciser interne ou externe |
Pour l’évaluation globale du fournisseur, le guide de choix d’un fabricant de PPF replace ces contrôles dans un cadre d’achat plus large.
Questions fréquentes
Le film extrudé à plat est-il toujours meilleur que le calandré ?
Le nom du procédé n’établit pas de classement universel. Sélectionnez grade et structure, puis comparez tolérances, optique, durabilité et pose mesurées à l’usage. Aucune voie n’est automatiquement acceptée ou exclue pour le PPF.
Comment vérifier si un PPF est extrudé à plat ou calandré ?
Demandez configuration, dossiers de procédé et traçabilité. Tolérance, voile et brillance renseignent sur la qualité sans identifier une voie unique. Notez les affirmations sans preuve comme non vérifiées, au lieu de conclure d’après l’aspect seul.
La fabrication du support peut-elle influer sur l’autoréparation ?
Elle peut influencer le support à enduire, sans établir seule autoréparation ou résistance aux taches. Vérifiez revêtement complet, épaisseur et essais applicables ; l’uniformité du support n’est pas une garantie de performance.
L’extrusion à plat donne-t-elle automatiquement un film plus clair ?
Non. La formation de la surface et le refroidissement comptent, mais aussi la résine, la formulation, la maîtrise du procédé et la finition. Comparez voile et brillance sur la structure finie visée ; le nom ne prouve ni la transparence, ni une faible diffusion, ni un aspect « peinture fraîche ».
Quelle exigence de propreté spécifier ?
Définissez les contrôles de poussières et de particules pour l’enduction et la refente selon le produit et le procédé. Consignez les conditions et les résultats par zone.
Une règle pratique de choix du procédé
Vérifiez procédé réel et film fini avant de négocier. Extrusion à plat, gonflage et calandrage décrivent des procédés, pas un classement automatique d’optique, contraintes, coût ou durée de service. Choisissez selon structure, finition et résultats documentés.
Prochaine étape proposée
Pour le contexte de fabrication CHISI, consultez la page R&D et usine , puis comparez les modèles et finitions dans Type B PPF et Type R PPF . Pour un projet précis, contactez l’équipe pour demander tolérance, données optiques et conditions d’essai du produit visé.
Références
- Documents CHISI : fabrication de film, enduction, propreté, refente et essais ; vérifier équipement, version et produit concernés.
- Rubrique PPF de CMPE : synthèses générales, pas des essais comparatifs de tous les films TPU par procédé.