Accueil/Entreprise/Fabrication et R&D
Film transparent passant sur les rouleaux d’une ligne de production, avec deux opérateurs à proximité.
Usine et R&D TPU · extrusion · enduction · essais

Au cœur de l’usine TPU — et du laboratoire qui l’évalue.

Deux sites réalisent le travail : une usine de 40 mu pour l’extrusion et l’enduction, et un centre R&D de 4 000 m² pour la formulation et l’évaluation. Découvrez machines, salles propres, données d’essai et équipes.

Création en 2018Fabricant OEM / ODM
Usine12 lignes sur 3 bases de production
Centre R&D4 000 m² · 5 équipes
1,8M m
Capacité annuelle de films
12
Lignes de production
40 mu (unité de surface chinoise)
Usine du Jiangxi
100+
Brevets
20+
Instruments de test
DocumentsISOIATF 16949CQCSGSExtrusion et enduction en interne
Nos implantations

Trois sites, une traçabilité commune.

Extrusion, enduction, essais et gestion du programme sont répartis entre bâtiments, mais reliés par la même traçabilité. Un rouleau non conforme au laboratoire peut être relié à sa ligne, son lot et son équipe de production.

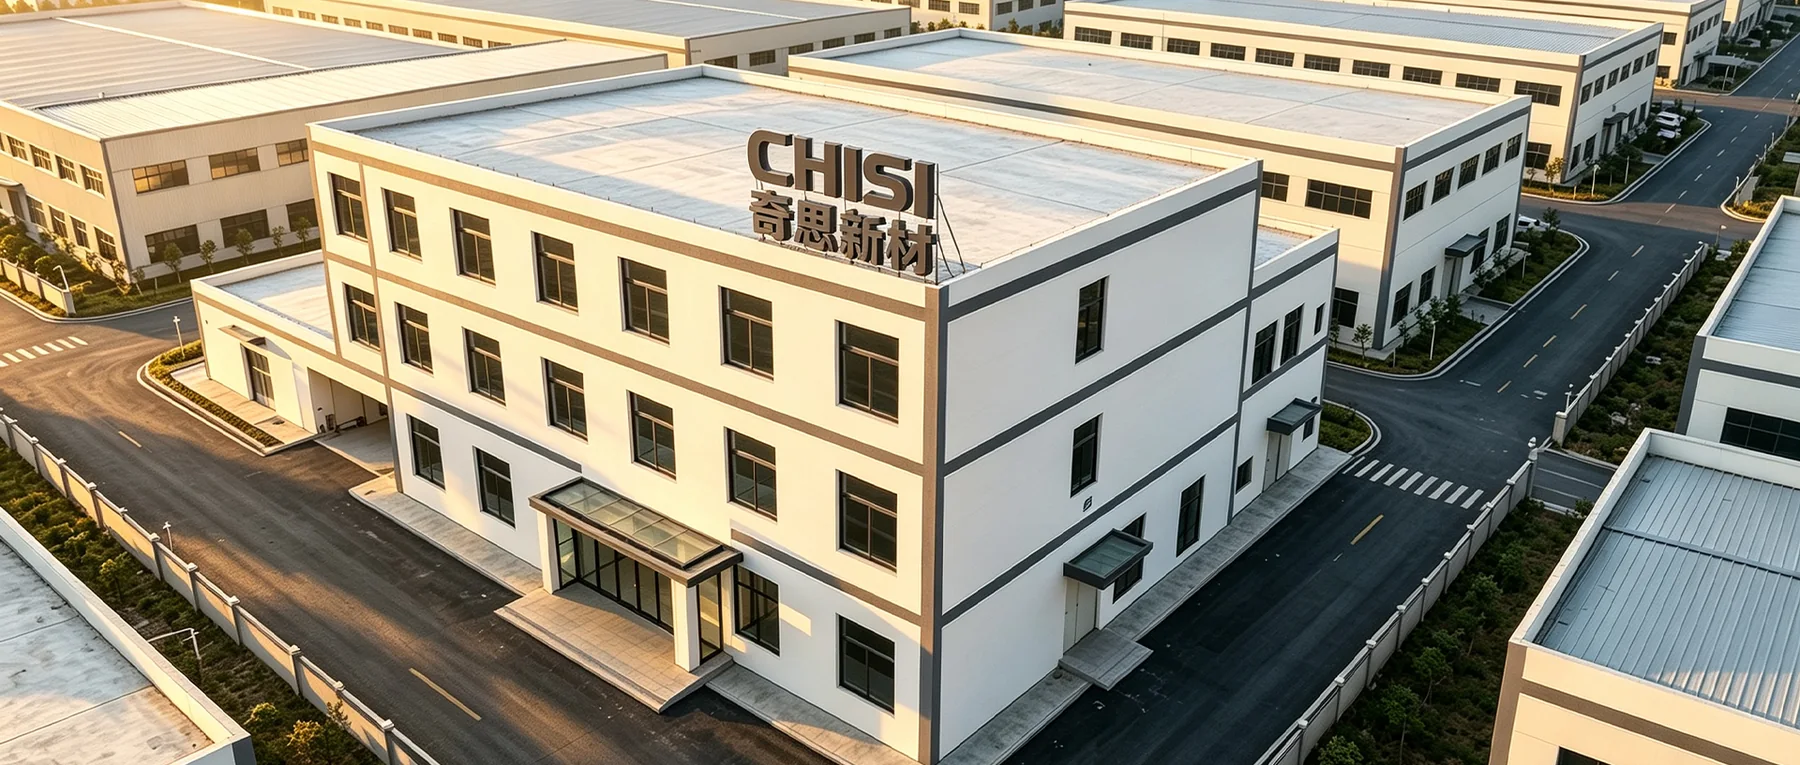
Vue aérienne de bâtiments industriels avec une enseigne CHISI sur le toit.
Site industriel — halls d’enduction, d’extrusion et de transformation
01 / Fabrication10 lignes

Usine

Extrusion et enduction

Un site de 40 mu produisant TPU PPF, PPF couleur et films pour vitrages. Le film de base est extrudé sur place : nous pouvons ainsi ajuster le support, pas uniquement le revêtement.

8 lignes d’enduction2 lignes d’extrusion-coulée40 mu de terrain, unité chinoise
02 / R&D5 équipes

Centre R&D

Formulation et essais

4 000 m² de laboratoire et une base de démonstration soutenue par le département provincial des sciences et technologies. Cinq équipes travaillent sur résines, revêtements et procédés, au-delà des seuls nuanciers.

4 000 m² de laboratoire50+ chercheurs2 équipes de recherche doctorale
03 / Commerce et OEMBureau export

Bureau commerce et OEM

Gestion de programme et export

Gestion du programme, échantillons, visuels et documents export ; un lieu où vérifier les dossiers, examiner une gamme en marque propre et valider la boîte avant impression.

OEM / bureau ODMFOB / CIFEN documentation
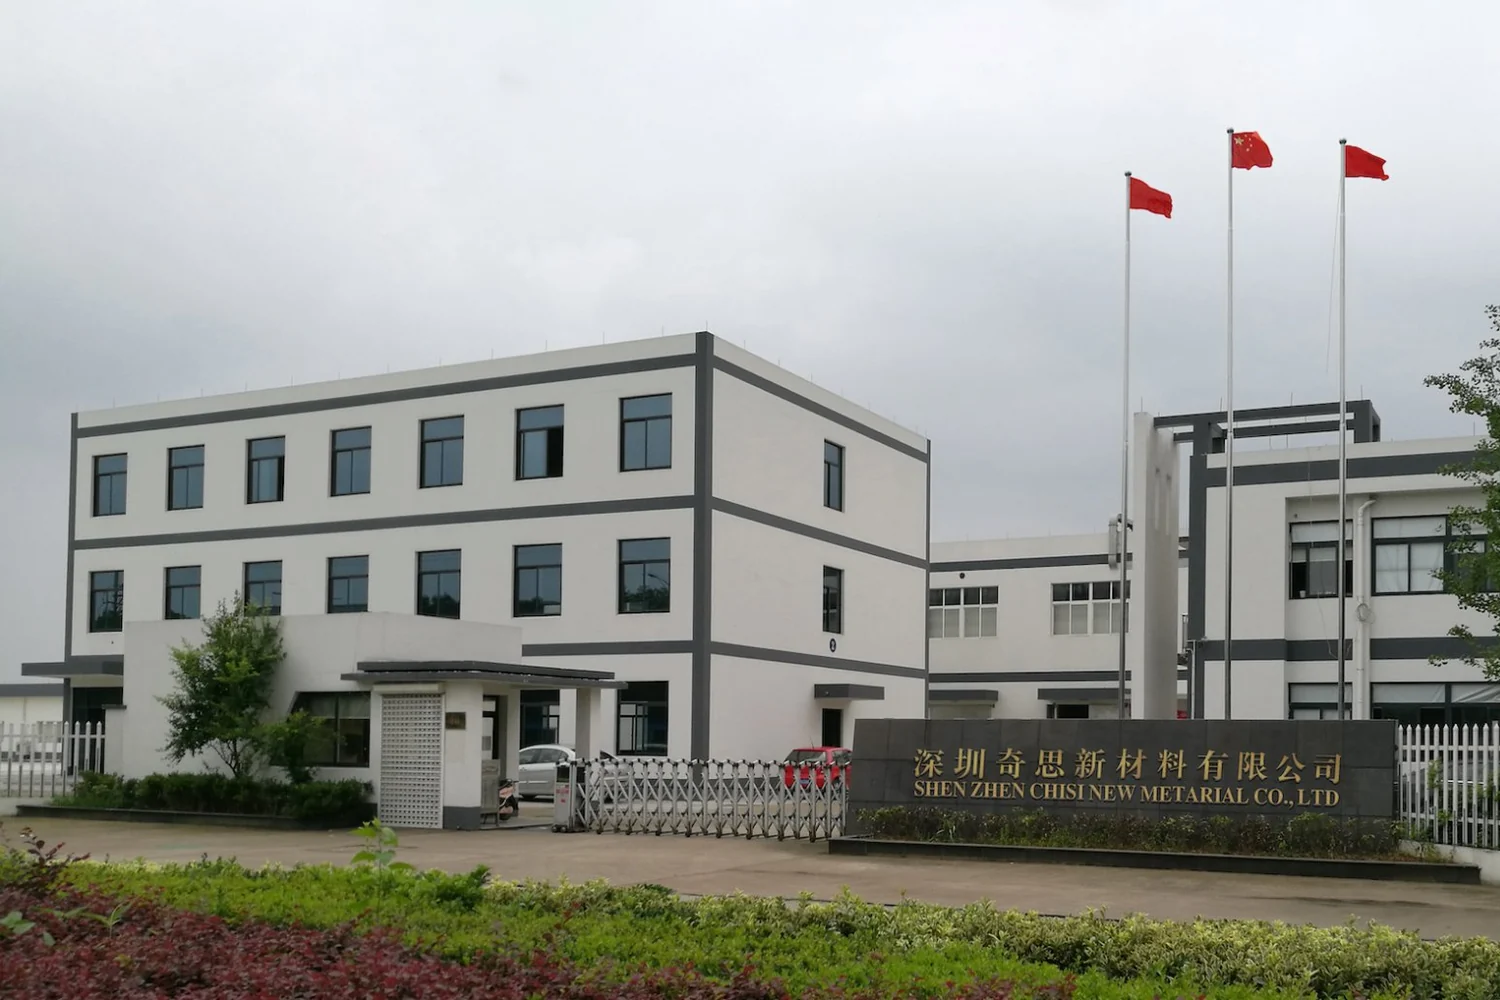
Entrée d’usine avec une enseigne CHISI et des mâts de drapeaux.
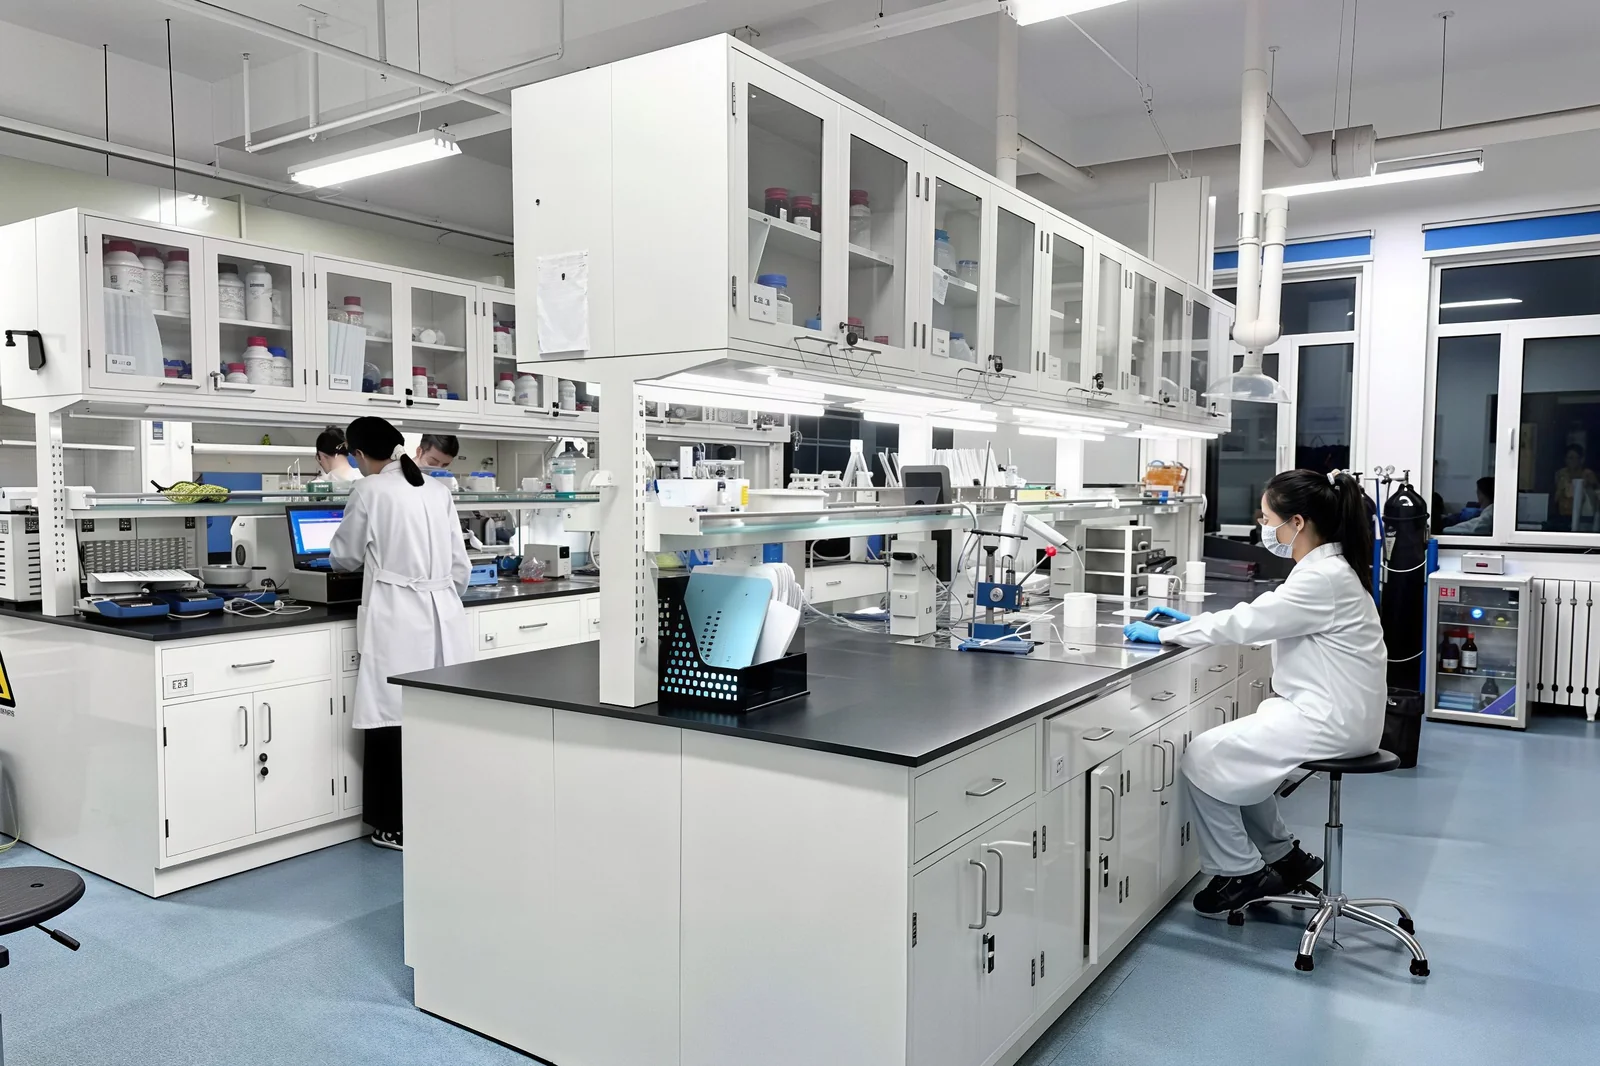
Personnel en blouse travaillant aux paillasses d’un laboratoire.
Sur le terrain — entrée de l’usine et laboratoire R&D
Les équipements

Quatre machines façonnent le comportement du film.

L’extrusion définit le support, l’enduction la surface, la maturation la tenue et la refente l’intégrité du rouleau. Ces quatre opérations sont réunies sur le même site.

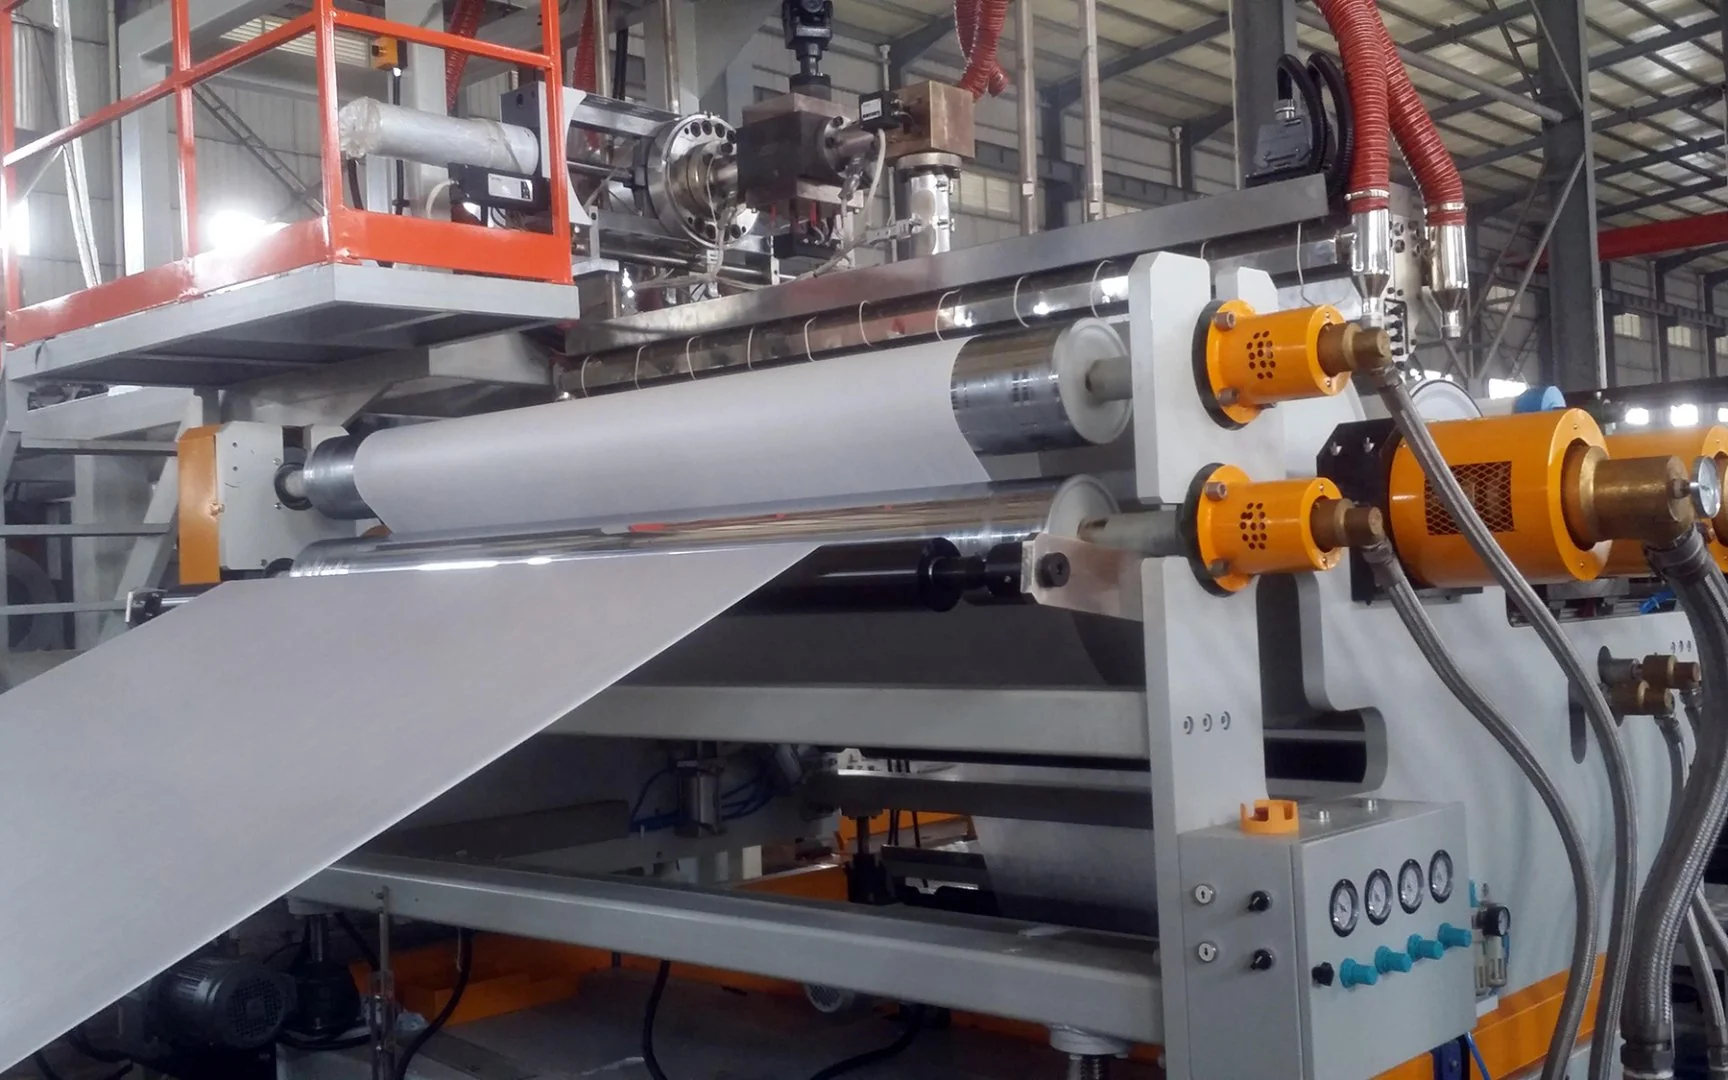
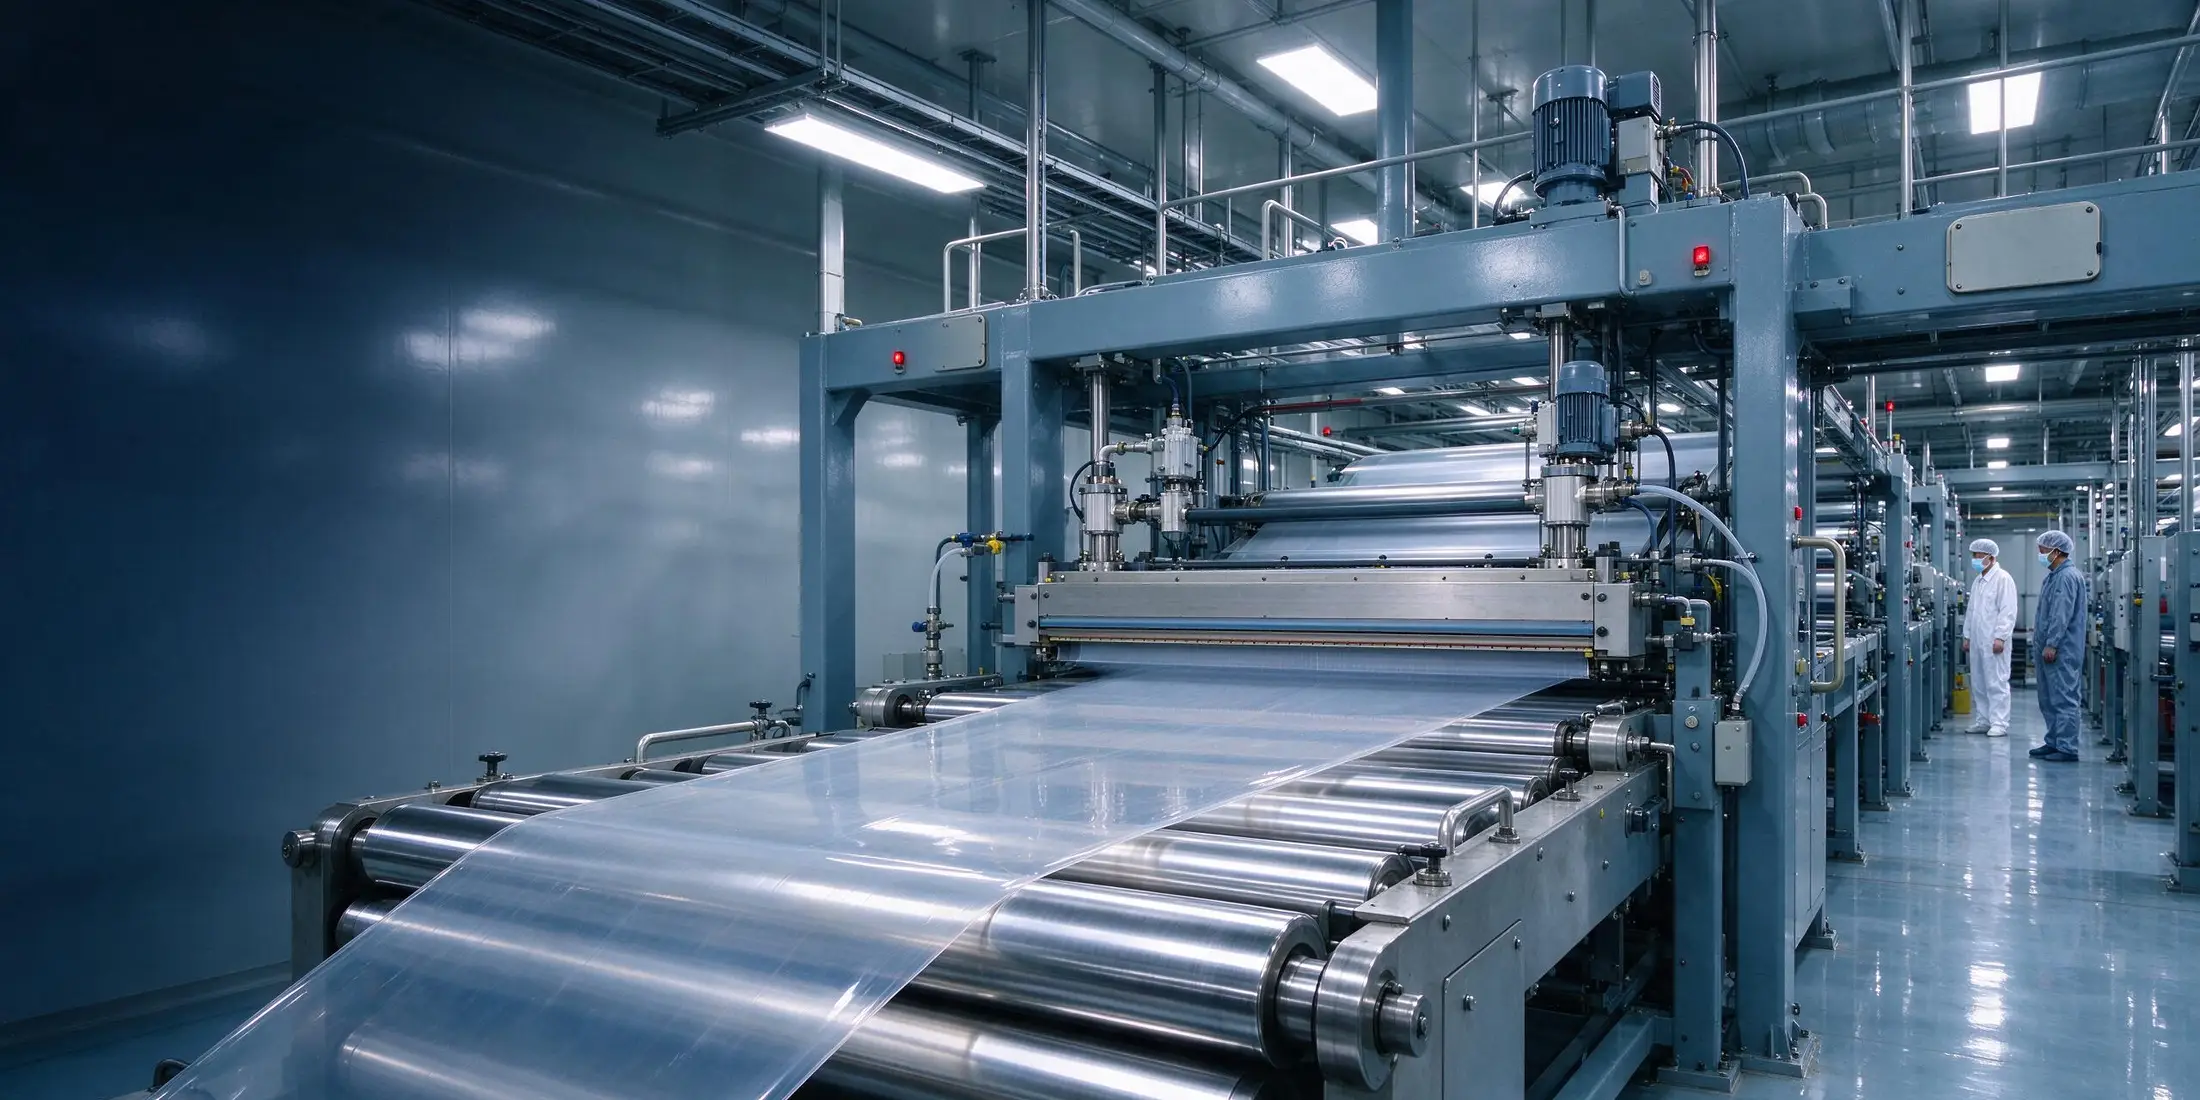
Bande de film passant sur les rouleaux polis d’un équipement de production industrielle.
Ligne d’extrusion-coulée — filière, rouleau refroidisseur et bande
01

Extrusion-couléeDavis

Extrusion-coulée sous 0,1 mm à vitesse de production. Le rouleau refroidisseur poli et l’entrefer contrôlé limitent les écarts d’épaisseur et la distorsion optique avant enduction.

02

EnductionNordson EDI

Enduction multicouche par filière à fente, alimentation dosée et tension de bande en boucle fermée pour stabiliser le dépôt entre lots et équipes.

03

DurcissementUV

La polymérisation UV remplace une partie du séchage au four de la couche fonctionnelle. Réduire l’apport thermique au TPU favorise une ténacité uniforme et limite les contraintes résiduelles.

04

RefenteSalle propre

La transformation se déroule dans la même classe de propreté que l’enduction, sans passage dans une pièce moins propre entre ligne et emballage.

<0,1 mmÉpaisseur du film coulé
8Lignes d’enduction
2Lignes d’extrusion-coulée
Class 100Hall d’enduction
Conditions d’atelier

Ce que signifie « propre » ici.

Une classe de salle propre doit être tenue en production. Voici les quatre contrôles des halls d’enduction et de transformation ; les relevés de suivi permettent d’en vérifier la réalité.

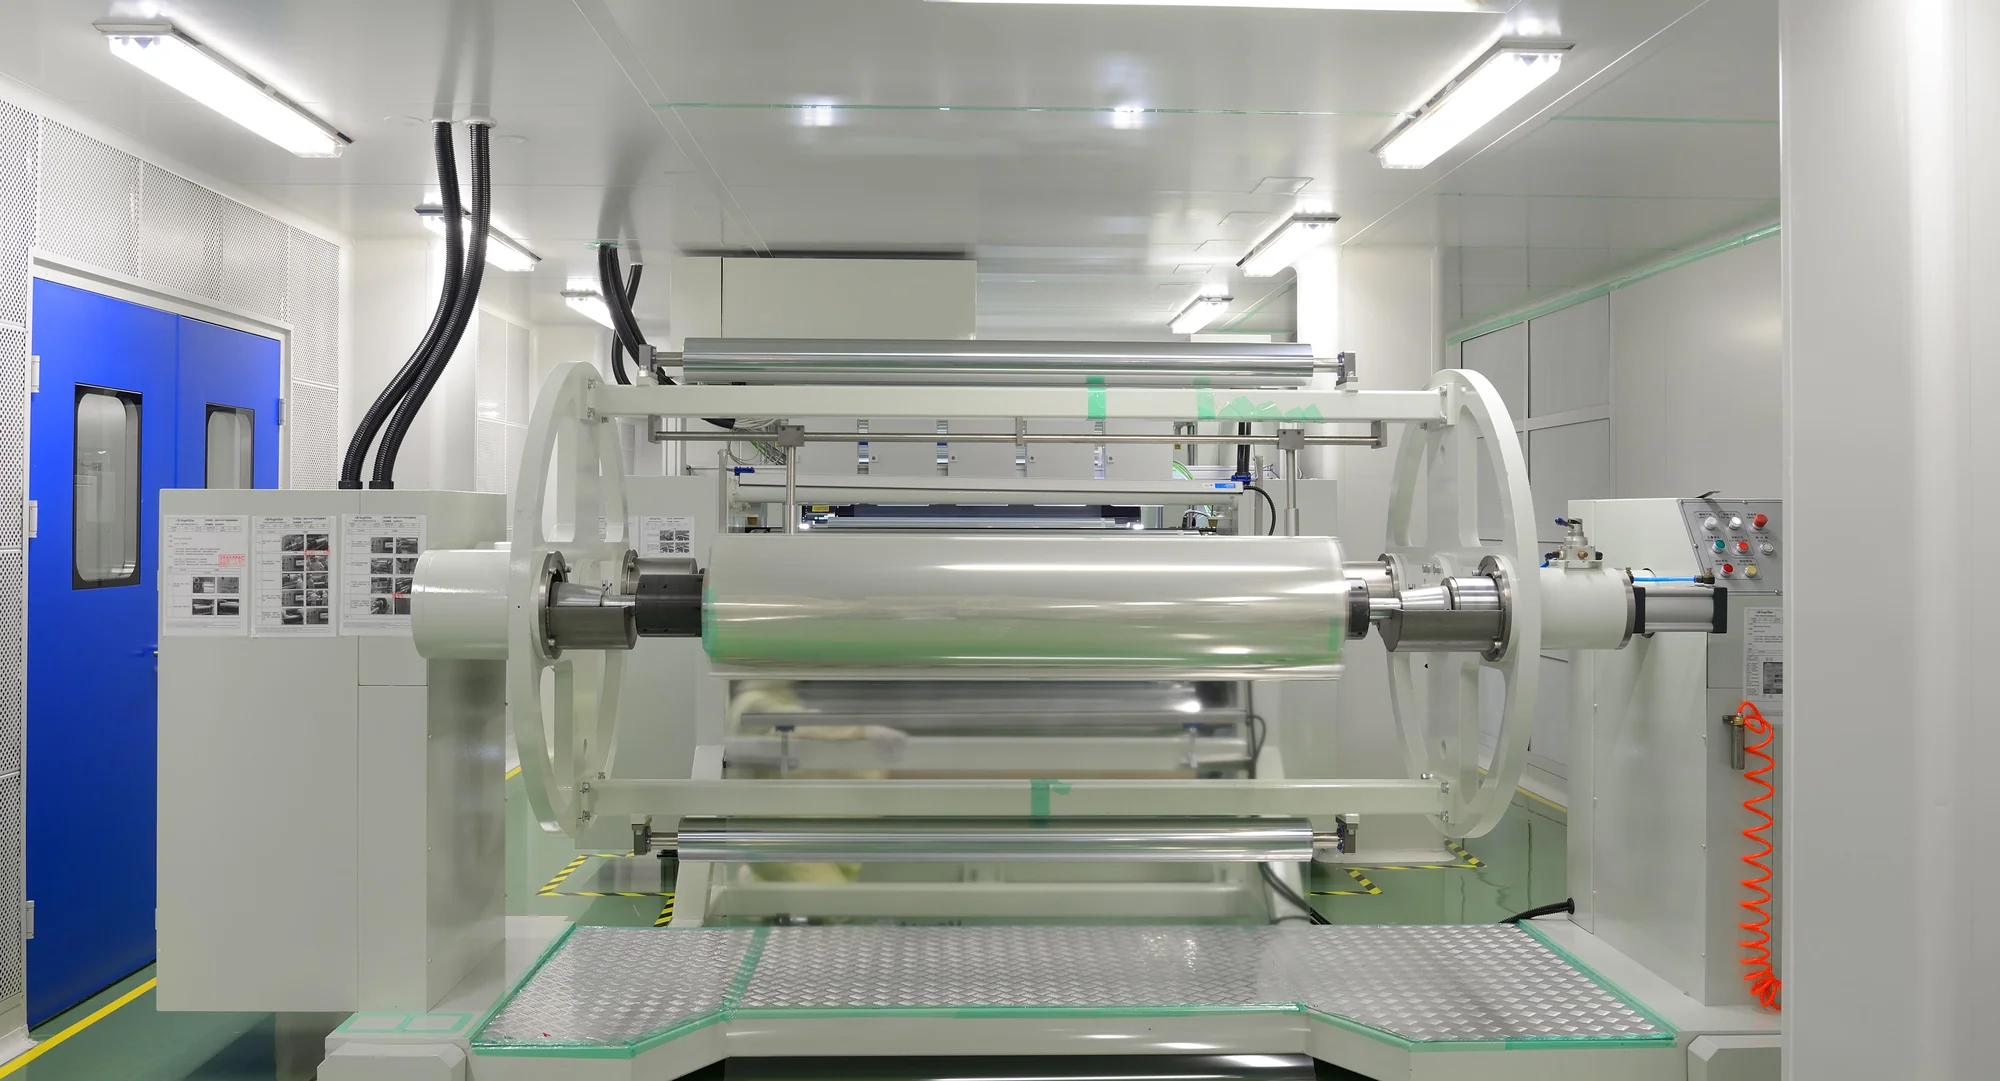
Grande bobine de film transparent montée sur une enrouleuse dans un atelier lumineux.
Class 100Hall d’enduction
Même classeSalle de refente
Codage par lotTraçabilité des rouleaux
01

Hall d’enduction Class 100

La ligne est installée en salle propre Class 100. Tenues adaptées, douches à air et surpression contribuent à protéger la zone par rapport au reste de l’usine.

02

Transformation dans la même classe

Refente et rebobinage se font dans une salle de même classe : le rouleau reste dans un air filtré entre enduction et emballage.

03

Un climat maîtrisé

L’humidité agit sur le dépôt et le tack de l’adhésif. Température et humidité sont maintenues dans une plage contrôlée pour réduire les variations saisonnières.

04

Un codage de lot exploitable

Les rouleaux sont reliés au lot d’enduction et de maturation. Une réclamation renvoie à une fabrication précise et à son dossier d’essai.

Demandez les preuves : Lors de l’audit, demandez le relevé actuel de la salle propre et le dossier du lot de votre échantillon. Ces documents en disent plus qu’un numéro de classe sur une page.
Du granulé à la palette

Douze étapes, quatre phases.

Chaque rouleau suit la même voie. Voici les phases où le programme peut évoluer et les étapes qui demeurent nécessaires au contrôle de production.

01

Matières

Résine et couleur déterminent les choix en aval.

  • 01Réception des résines TPU — voies ESTANE, Lubrizol, Covestro, BASF
  • 02Mélange et séchage du mélange-maître couleur
SortieRésine sèche et mélange-maître à la teinte validée
02

Extrusion-coulée

Le support est fabriqué sur place pour maîtriser épaisseur et propriétés optiques.

  • 03Extrusion-coulée ou coextrusion du film de base
  • 04Contrôle d’épaisseur et bobinage en rouleaux mères
SortieRouleau mère contrôlé en épaisseur
03

Enduction

Création de la surface et de la couche adhésive associées à la classe de garantie.

  • 05Revêtement fonctionnel
  • 06Séchage / durcissement UV
  • 07Enduction adhésive
  • 08Séchage de l’adhésif
  • 09Lamination et bobinage
SortieBande enduite, durcie et munie d’adhésif
04

Transformation

Maturation, découpe, essais et emballage : dernier contrôle avant expédition.

  • 10Maturation et refente au format du rouleau
  • 11Échantillonnage et contrôle qualité
  • 12Emballage, palettisation, documents export
SortieRouleaux testés, emballés et palettisés
01Réception résine02Mélange-maître03Extrusion-coulée04Rouleau mère05Revêtement fonctionnel06Séchage / UV 07Enduction adhésive08Séchage adhésif09Bobinage10Maturation et refente11Contrôle qualité12Emballage et expédition
Capacité et délais

Une capacité pour planifier vos approvisionnements.

Environ 1,8 million de mètres linéaires de films par an, sur 12 lignes et trois sites. Le planning est organisé par référence : indiquez votre volume annuel pour confirmer un créneau avant de fixer une couleur.

1,8M mCapacité de films / an
12Lignes · 3 sites
3–7 joursExpédition stock, commande confirmée
54 rouleauxPar palette · 3,24 cbm
  • Produits en stock expédiés sous 3–7 jours ; produits personnalisés sous 15 jours après validation des spécifications.
  • Palettes de 160 × 162 × 125 cm, ~605 kg, 54 rouleaux. Le chargement est adapté à votre assortiment.
  • FOB, CIF, CFR, DDP et DAP ; air, mer ou route ; paiement anticipé de 100% en standard.
  • Un changement de couleur demande du temps de ligne, pas une nouvelle ligne. MOQ et délai sont donc chiffrés par programme.
Des preuves plutôt que des adjectifs

20+ instruments entre production et expédition.

Chambres de vieillissement et bancs mécaniques sont internes pour détecter les dérives de lot avant expédition.

EssaiMéthodeLimite suivie
Vieillissement accéléréArc xénon, 1 500 hΔb < 0,6
Vieillissement UVQUV, 2 000 hΔb < 1,4
Vieillissement UV, seconde voieLampe UV, 2 000 hΔb < 1,3
Chaleur et humiditéCycles thermiques et humidesContrôle du blanchiment, du retrait et du décollement des bords
AdhérencePelage à 180°> 1 300 g/inch
BrillanceBrillancemètre à 60°Jusqu’à 99 gu
Résistance chimiqueMoutarde / huile usagée / marqueurΔb < 1,7 / 1,8 / 1,9
ÉpaisseurMicromètre sur la largeur du rouleau6,5–12 mil (165–300 µm)
Ces limites concernent le programme PPF couleur présenté. Le rapport de votre référence précise ses propres limites.

Documents de certification

  • 01Documents ISO, CQC, IATF 16949 et rapports SGS, avec l’entité et le périmètre produit applicables.
  • 02Demandez le dossier actuel de votre marché pour vérifier sa portée, plutôt que de vous fier à un simple badge.

Contrôles de chaque lot

  • 01Épaisseur, brillance, adhérence et inspection visuelle à la transformation.
  • 02Vieillissement et résistance chimique selon le programme de validation, puis lors des changements de lot de résine ou de revêtement.
Le laboratoire

Un laboratoire en amont de la ligne.

Couleur, toucher ou problème d’hydrolyse deviennent des choix de résine et de revêtement avant d’engager une production.

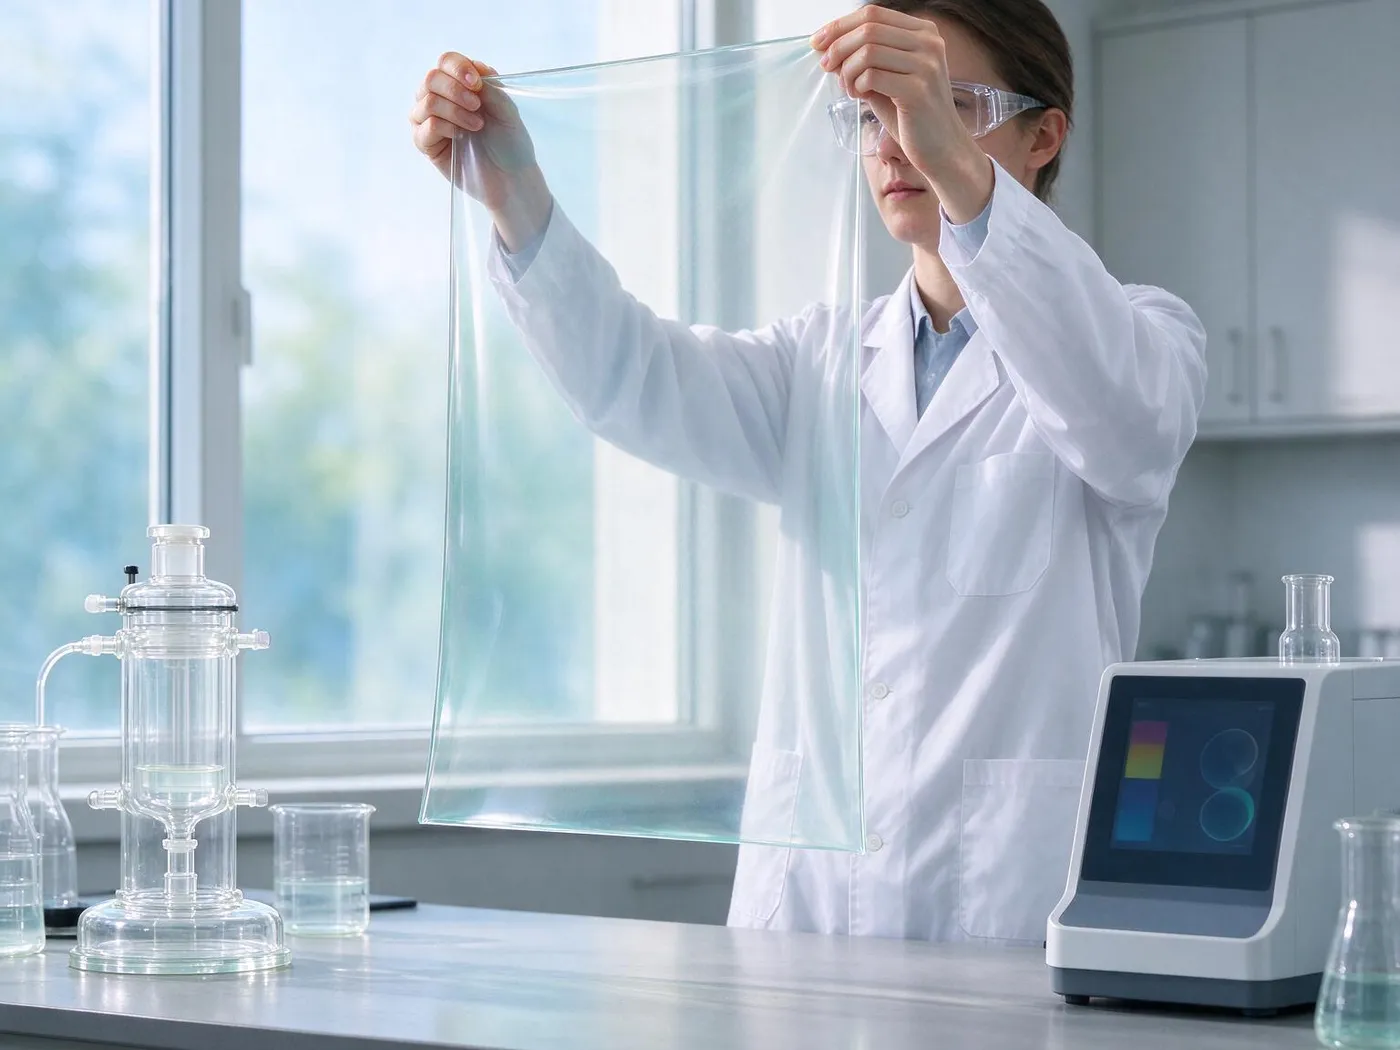
Personne en blouse tenant une feuille transparente pour l’examiner visuellement.
Contrôle optique au centre R&D

4 000 m² de laboratoire, cinq équipes et 50+ chercheurs, dont deux groupes de recherche de niveau master et doctorat. La base de démonstration est soutenue par le département provincial des sciences et technologies, avec les obligations de suivi associées.

Laboratoire de 4 000 m², cinq équipes
50+ chercheurs, deux groupes master / doctorat
Base de démonstration provinciale S&T
100+ brevets : films, revêtements et procédés

Polyuréthane et chimie des polymères

TPU alicyclique, systèmes polyols polycaprolactone, résistance à l’hydrolyse et jaunissement. La résine est choisie avant extrusion.

Formulation des revêtements

Voies nano-céramique, nano-silice et nano-graphène : autoréparation, hydrophobicité et maintien du brillant adaptés au positionnement tarifaire.

Extrusion et génie des procédés

Comportement de la filière et du rouleau refroidisseur, régulation d’épaisseur, profils de durcissement et passage du pilote à la ligne industrielle.

Sciences de l’application

Adhésif, conformabilité, plages de température de pose, dépose et résidus évalués dans les conditions de travail des poseurs.

Étape 01

Cahier des charges

Marché, finition, prix, format de rouleau et échantillon concurrent de référence.

Étape 02

Formulation

Sélection de deux ou trois résines, revêtements et adhésifs candidats.

Étape 03

Pilote

Extrusion et enduction pilotes, puis contrôle de l’optique, du toucher et de la couleur.

Étape 04

Validation

Essais de vieillissement, adhérence, chimie et pose selon le marché cible.

Étape 05

Validation des spécifications

Limites fixées dans la référence, puis transfert en production.

Ce que nous mesurons

Six capacités d’essai en interne.

Le laboratoire peut refuser une mise en production. Il appartient à la même chaîne qualité que la ligne pour limiter le risque d’expédier un pilote non conforme.

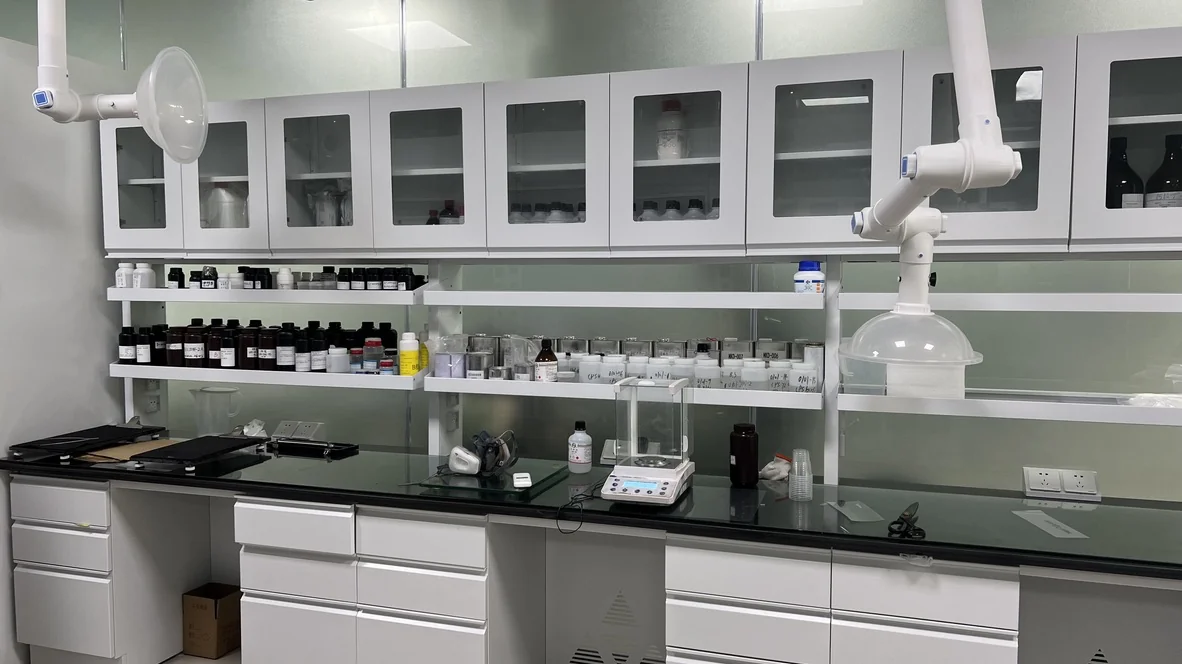
Paillasse de laboratoire avec flacons, verrerie, balance et bras d’aspiration.
Préparation des échantillons et paillasse d’analyse
01

Vieillissement et lumière

Voies arc xénon, QUV et UV de 1 500–2 000 heures ; lecture des écarts Δb et ΔE par rapport à un témoin conservé.

02

Chaleur et humidité

Cycles thermo-humides pour blanchiment, retrait, décollement des bords et perte d’adhérence, y compris les défaillances différées après pose.

03

Mécanique

Traction, allongement à la rupture et pelage à 180° pour étayer conformabilité, dépose et conditions de garantie.

04

Optique et couleur

Brillance à 60°, voile et différence de couleur comparés à un étalon physique plutôt qu’à un écran.

05

Surface et autoréparation

Hydrophobicité, accumulation de contaminants et capacité de la couche de finition à s’auto-réparer sous l’effet de la chaleur, évaluées sur la construction finie.

06

Résistance chimique

Moutarde, huile usagée, marqueur, carburant, acides et bases, ainsi que les produits d’entretien fournis avec le film.

Rapports et méthodes : Le dossier de lot accompagne les rouleaux et le résumé de programme couvre la validation. Les méthodes se réfèrent aux pratiques ISO / ASTM publiées lorsqu’elles existent, avec des limites internes. Les vérifications tierces requises par votre marché ou client sont organisées avec SGS selon la spécification concernée.
Les résultats

100+ brevets, trois plateformes de revêtement.

Au-delà du nombre de brevets, une plateforme doit pouvoir être adaptée à un nouveau prix, une couleur ou un marché sans reconstruire la ligne.

Type K

Nano-céramique

PPF transparent stable et économique pour les volumes importants, dans la classe de garantie cinq ans, adapté à diverses conditions climatiques.

Technologie de revêtement
Type B · GCX

Nano-silice

Voie orientée vers la brillance des films transparents et les gammes intermédiaires de PPF couleur.

Technologie de revêtement
Type R · RCX

Nano-graphène

Des programmes haut de gamme axés sur la profondeur de couleur et le maintien du brillant : Type R jusqu’à 10 ans ; RCX 5 ans.

Technologie de revêtement
  • 01450+ couleurs PPF appariées, suivies et reproductibles en production
  • 02Trois grades de PPF transparent de 6,5 à 12 mil sur une ligne d’enduction
  • 03Quatre voies de films pour vitrages, dont la pulvérisation magnétron multicouche
  • 04Données de découpe pour 98%+ des modèles de véhicules, avec logiciel en marque propre
Ce que vous pouvez modifier

Une usine doit pouvoir répondre à une demande différente.

OEM du film puis de son environnement : boîte, lame, logiciel et produits chimiques. Un fournisseur pour des éléments habituellement répartis entre plusieurs interlocuteurs.

Produit

  • 01Résine, construction du film, plateforme de revêtement
  • 02Épaisseur 6,5–12 mil, largeur et longueur selon le marché
  • 03Brillance à 60°, toucher, autoréparation et hydrophobicité visés
  • 04Force de pelage à 20 minutes et 24 heures
  • 05Mise à la teinte sur votre étalon physique

Programme

  • 01Boîte, sac, mandrin, scellés VOID et laser, carte de garantie en marque propre
  • 02Logiciel de découpe à votre logo avec données modèles. La personnalisation de la version avec votre logo doit être confirmée par le service commercial.
  • 03Outils de pose et de test, produits d’entretien sous votre marque
  • 04Coordination de l’échantillon à la production par notre bureau OEM
  • 05Stock expédié sous 3–7 jours ; sur mesure sous 15 jours
Visite 01

Visite de ligne

Extrusion, enduction et transformation pendant un poste de production.

Visite 02

Entrée en salle propre

En tenue adaptée, visite intérieure des halls d’enduction et de transformation.

Visite 03

Démonstration au laboratoire

Démonstration des essais de brillance, pelage et vieillissement sur votre échantillon.

Visite 04

Revue documentaire

Certificats, dossiers de lot et rapports d’essai de la référence achetée.

Si le déplacement n’est pas possible, une visite vidéo programmée suit le même parcours et présente les mêmes documents en direct. Voir le programme OEM / ODM →

Avant de nous contacter

Les questions des acheteurs.

Des réponses pour le premier échange ou l’audit fournisseur. Pour tout autre point, posez-nous directement votre question.

Peut-on auditer l’usine avant commande ?

Oui. L’audit couvre l’usine, le centre R&D et le bureau OEM, avec un planning adapté aux productions pour observer les lignes en marche. Une visite vidéo est possible avec le même parcours et les mêmes documents.

Extrudez-vous votre propre support TPU ?

Oui. Deux lignes produisent le film de base, avec enduction sur le même site. Nous pouvons donc agir sur le support, et pas seulement revêtir un film acheté ailleurs.

Quel minimum pour une couleur sur mesure ?

Les couleurs en stock commencent à un rouleau. Mise à la teinte et marque propre sont chiffrées par référence, avec paliers à 1, 10 et 163 rouleaux. MOQ, couleur, emballage et créneau d’expédition sont étudiés ensemble selon le temps de ligne.

Quel délai du brief à l’expédition ?

Stock expédié sous 3–7 jours ; sur mesure sous 15 jours après validation des spécifications. Une nouvelle couleur ou construction demande une phase de formulation et pilote avant la première production : le délai dépend donc de l’écart avec une référence déjà produite.

Quels documents pour notre marché ?

Documents ISO, CQC, IATF 16949 et rapports SGS. L’entité et le périmètre produit comptent : demandez le dossier actuel correspondant à votre marché et à votre référence.

Pouvez-vous reproduire un film existant ?

Couleur, brillance à 60°, toucher, épaisseur et pelage sont comparés à un échantillon physique. Envoyez 30 cm de film avec votre marché et prix cible : le laboratoire précisera les correspondances possibles et les compromis.

Quels contrôles sur chaque lot ?

Épaisseur, brillance, adhérence et inspection visuelle à la transformation. Vieillissement, résistance chimique et pose selon le programme de validation et à chaque changement de lot de résine ou de revêtement.

Que devient un lot non conforme ?

Il est bloqué avant emballage et relié au lot d’enduction et de maturation. Production et laboratoire comparent aux spécifications pour décider de refaire ou rejeter. Si la formulation est en cause, le dossier retourne au laboratoire.

Fournissez-vous une marque propre de bout en bout ?

Film, mandrin, boîte, sac, scellés VOID et laser, garantie, logiciel à votre logo, outils et produits d’entretien peuvent être fournis ensemble pour réduire le nombre de fournisseurs. La personnalisation de la version avec votre logo doit être confirmée par le service commercial.

Quelle est votre capacité annuelle ?

Environ 1,8 million de mètres linéaires par an sur 12 lignes et trois sites, dont 8 lignes d’enduction et 2 d’extrusion sur le site principal. Indiquez volume annuel et marché pour confirmer un créneau avant de fixer couleur et emballage.

D’où et sous quelles conditions expédiez-vous ?

Départ usine en FOB, CIF, CFR, DDP ou DAP, par air, mer ou route. Palettes de 54 rouleaux, 160 × 162 × 125 cm, environ 605 kg. Paiement standard : 100% d’avance ; échantillons gratuits.

Prochaine étape

Présentez le projet. Découvrez la ligne qui le produira.

Échantillons gratuits, audit d’usine sur une journée et mise à la teinte à partir de 30 cm de film.