
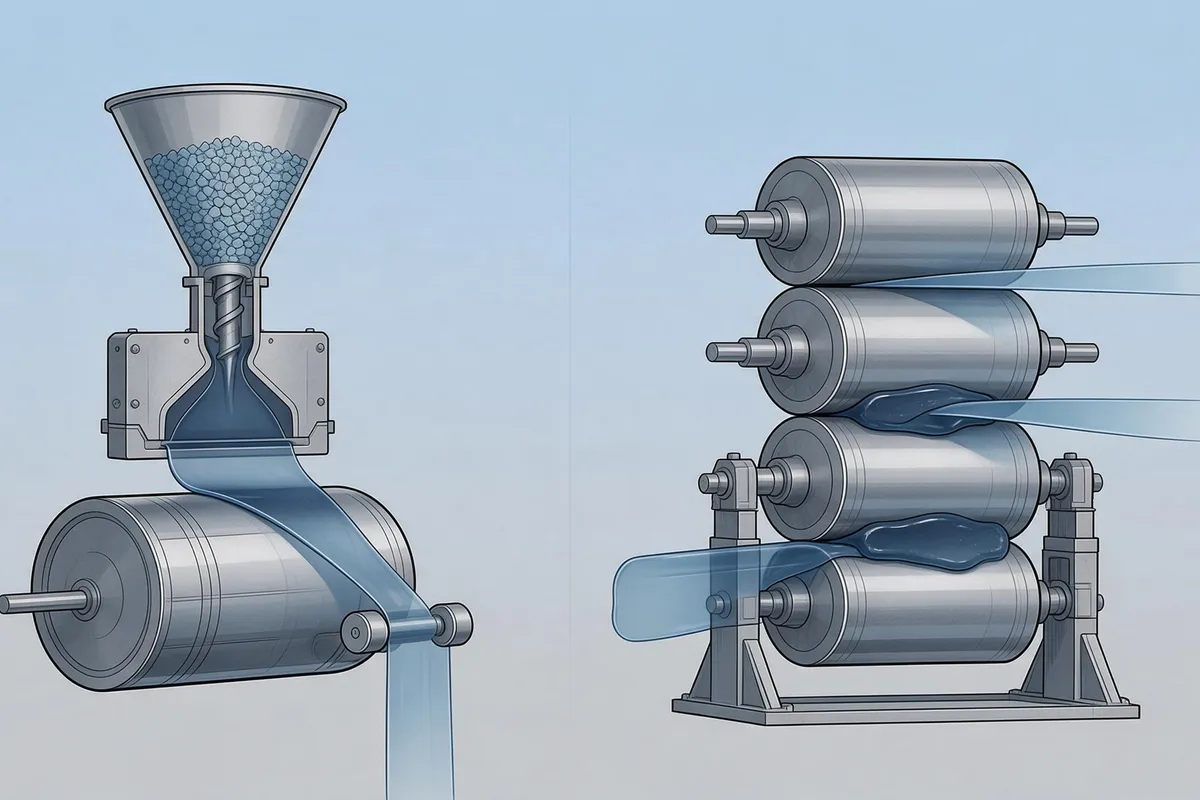
キャスト押出とカレンダー成形は、適したTPUグレードを製膜する異なる方法です。キャスト押出は溶融材をダイから押し出してロールで冷却し、カレンダー成形はロール系で形を整えます。押出とロールを組み合わせる設備もあるため、ロールだけで工程は特定できません。名称を性能保証とせず、構成、厚さ管理、光学特性、評価結果を比較します。
本記事はキャスト押出、インフレーション、カレンダー成形を整理し、提案されたPPFの工程確認方法を示します。CHISIの工程資料と材料商の一般資料を参照しますが、キャストが常に上位、圧延TPUが保護用途に不適という証明ではありません。
供給元と確認する三つの製膜方法
TPUフィルムにはTダイ押出、インフレーション成形、適切なカレンダー成形があります。完成フィルムの厚さ公差、ヘイズ、表面仕上げで比較します。
| 工程 | 一般的な仕組み | 厚さの管理 | 光学特性 | 用途例。適合の自動承認ではない |
|---|---|---|---|---|
| キャスト押出(流延) | 溶融樹脂をTダイから押し出し、温度管理したロールで冷却します。 | 幅方向と巻き方向の厚さを測定します。 | 原文は高透明・低ヘイズと記載。実データが必要 | PPF・光学フィルムの案件など。製品評価が必要 |
| インフレーション成形 | 溶融材をチューブ状に押し出し、空気で膨らませる | バブルの周方向と巻き方向で厚さを測定します。 | 選定したフィルムのヘイズと表面仕上げを比較します。 | 包装・その他のフィルム用途など。グレードによる |
| カレンダー成形(圧延) | 適したTPUを管理されたロール系で成形。押出機から供給する設備もある | 幅方向と長さ方向の厚さ分布を確認します。 | 原文は透明性が低いと記載。実際の構成・測定で評価 | 費用重視・非光学用途など。実際の適合を確認 |
PPFの外観は完成した構成で評価します。反射のうねりやオレンジピールには基材、コーティング、表面状態が関わる場合があり、厚さのばらつきだけで原因は特定できません。代表サンプルを合意した照明と方法で確認します。
PPF向けキャスト押出の評価
工程名だけで保証されると考えず、次の三特性を評価します。
厚さの均一性
幅方向・長手方向の厚さを合意仕様で管理します。製法名から共通の0.1 mm未満の厚さは導けず、均一性だけで耐衝撃・耐候性能も保証できません。実際の公差、光学測定、評価結果を確認します。
表面・光学品質
ダイ、ロール表面、冷却、グレードが仕上がりに関わります。「キャスト」だけで微視的な平滑性、低ヘイズ、高光沢を判断しません。完成品を意図する仕上げで測定し、Matte・SatinをGlossモデルの数値で評価しません。
内部応力と寸法安定性
どちらの工程にも熱的・機械的な履歴があります。グレード、引取り、冷却、後工程の条件が重要です。収縮、カール、寸法安定性のデータを条件付きで求め、全キャスト材の応力が低い、圧延材の端部が浮くとは決め付けません。
カレンダー成形を検討する場面
カレンダー成形は製法であり、低品質材料の分類ではありません。用途に応じてグレード、設備、生産量、歩留まり、総費用を評価し、必要なら離型材・非可視層も検討します。低コスト、高生産性、PPF光学品質の不足はいずれも実データが必要で、工程名だけでは決まりません。
工程、仕上げ、構成を合わせて選び、実物の製品を評価します。キャストか圧延かだけで用途への可否を決めず、サンプル、厚さ変動、光学特性、施工試験を合意要件に照らします。
供給元の記録で製法を確認する
公差、ヘイズ、光沢は有用な品質データですが、製法固有の指紋ではありません。設備構成と追跡できる製造記録を直接求め、測定結果を確認します。次表は確認項目であり、数値だけで工程を逆算する方法ではありません。
| 指標 | 求める情報 | 解釈の限界 |
|---|---|---|
| 厚さ公差 | 幅方向のμmまたは%。採取計画を併記 | 狭い公差は仕様評価の情報であり、キャスト製法の証明ではない |
| ヘイズ | ヘイズ実測値、試験片構成、測定方法 | 比較可能な試験片の低ヘイズは透明性の情報で、製法の特定ではない |
| 60°光沢 | 意図する仕上げの光沢実測値。共通の最大化目標ではない | 光沢は完成表面による値で、特定工程だけの指標ではない |
| 対応可能な厚さ | 構成別の公称厚さと公差 | グレードと設備によるため、厚さ区分から工程を推定しない |
製法や公差を裏付ける資料がなければ、未確認と記録して根拠を求めます。 PPF仕様書の読み方 と同じく、数値を方法・条件と合わせて比較します。
製膜とコーティング・粘着層の関係
基材の一貫性はコーティングや粘着層の塗工に関わりますが、完成品を一体で評価する必要があります。基材の均一性だけで自己修復、防汚性、光沢の均一性を保証しません。塗工管理と試験資料を求め、薄部の修復時間や厚部のヘイズを共通則として断定しません。
製膜と塗工の工程を、そのばらつき管理も含めて合わせて確認します。塗工設備名だけで基材の未評価項目は解決できません。構成の違いは TPU・TPH・PET・PVC基材の比較をご参照ください。
代表サンプルで施工性を確認する
伸び、圧力への応答、カール、復元、端部挙動を実際の構成で確認します。工程名だけでは破れ、空気残り、バンパーやミラーへの追従性は予測できません。指定方法を用い、サンプル、条件、形状を記録し、「キャスト」だけで施工リスクが低いとは判断しません。
評価した製品の実施工時間と再施工を比較し、圧延材は必ず加熱や端部処理が増えるとは想定しません。製品の指示に従ってください。ここでは共通の加熱手順は示しません。工数と総費用は製品、施工者、形状、環境で変わります。
本注文前に、ロットが分かる代表サンプルを求めます。ミラーカバーやバンパー角など、案件に関わる形状を、製品指定の方法と適切な試験面で評価します。時間、再施工、外観を記録し、その試験の情報として扱います。共通の生産性保証にはしません。
製膜ラインについて確認すること
製膜、塗工、加工、品質管理の工程を確認します。清浄度が購入仕様に含まれる場合は、分類根拠と測定条件を確認してください。設備一覧やクリーンルーム表示だけを完成品の性能保証とせず、サンプルと報告書を評価します。
工場確認では、製膜設備、塗工エリアの管理、スリット条件、耐候試験の体制を質問し、記録と追跡情報で確かめます。四つの具体的な回答だけで、販売する全フィルムを自社製造していると証明されるわけではありません。
調達担当者の工程確認リスト
| 番号 | 項目 | 求める資料 |
|---|---|---|
| 1 | 製膜方法 | キャスト押出、インフレーション、カレンダー成形の設備構成と記録 |
| 2 | 厚さ公差 | 幅・長手方向のμmまたは%。採取条件を併記 |
| 3 | 光学測定 | 完成品のヘイズと60°光沢。試験片、仕上げ、方法を併記 |
| 4 | 塗工環境 | 合意した清浄度、分類根拠、測定、塗工設備 |
| 5 | スリット環境 | 製品・汚染リスクに適した管理。同じ分類が必要かを確認 |
| 6 | 耐候試験の体制 | 該当するキセノン、QUV、湿熱の設備・方法・報告。内製・外部の範囲を確認 |
供給元を総合評価する際は、 PPFメーカー選定ガイド で、これらの項目を調達全体の流れに位置付けてご確認ください。
よくある質問
キャスト材は常に圧延材より優れていますか。
製法名から共通の順位は決まりません。適したグレード・構成を選び、公差、光学特性、耐久性、施工結果を用途に照らして比較します。どちらの工程も、名称だけでPPFへの可否は決められません。
PPFがキャスト製法か圧延かをどう確認しますか。
設備構成、工程記録、追跡情報を求めます。厚さ公差、ヘイズ、光沢は品質評価に役立ちますが、製法を一意に特定しません。外観だけで推定せず、根拠のない工程表記は未確認として記録します。
製膜方法は自己修復性能に関わりますか。
塗工に用いる基材に関わりますが、それだけで自己修復や防汚性能は決まりません。コーティング全体、厚さ管理、対象製品の試験を確認し、基材の均一性だけを性能保証としません。
キャスト押出なら自動的に透明性が高くなりますか。
自動的には決まりません。表面形成と冷却に加え、実際の樹脂、配合、工程管理、仕上げが関わります。対象完成品のヘイズと光沢を測定し、製法名だけで透明性、低散乱、塗装のような外観を推定しません。
どの清浄度条件を指定しますか。
コーティングとスリット工程では、製品と工程に応じて粉じん・粒子を管理します。各エリアの条件と検査結果を記録してください。
工程選定の基本方針
取引前に、実際の製法と完成品を確認します。キャスト、インフレーション、カレンダーは工程の名称で、光学特性、応力、費用、寿命の自動的な順位ではありません。必要な構成、仕上げ、資料で確認できる結果で選びます。
次の進め方
CHISIの製造体制については、 研究開発・工場ページ をご確認ください。モデル・仕上げ別の仕様は、 Type B PPF と Type R PPF で比較できます。具体的な案件は 担当チームにお問い合わせ いただき、対象製品の厚さ公差、光学データ、試験条件をご確認ください。
参考資料
- CHISI製造資料:製膜、塗工、清浄度、スリット、試験。該当設備、版、製品範囲を確認します。
- CMPEのPPFカテゴリー:一般的な業界情報で、全TPUの製法別比較試験ではありません。