
PPFの粘着剤には、塗装面への保持と使用後の剥離性の両立が求められます。結果は感圧粘着剤(PSA)、塗装系、使用環境によって異なります。端部の浮き、気泡、糊残りだけで粘着剤やフィルムの不良とは断定できません。
粘着剤の種類、初期粘着力・剥離力・せん断保持力を整理し、剥離測定と剥離後の塗装状態の評価を区別します。CHISIの材料記録は製品別に確認し、本記事の一般論を全品共通仕様や剥離保証とは扱いません。
PSAの3系統
アクリル系、ゴム系、シリコーン系はそれぞれ異なる感圧粘着剤です。用途に合わせて、被着体、温度、試験条件をそろえて比較します。
| 系統 | 期待される特性 | 確認すべき制約 | 原文で挙げられた用途 |
|---|---|---|---|
| アクリル系 | 耐候・光学特性、剥離特性の調整 | 初期粘着力は系統だけで順位づけせず、配合ごとに確認 | 自動車用PPFに用いられるが、系統だけで品質は決まらない |
| ゴム系 | 初期粘着力やコストが選定要素となる | 実配合のUV・熱劣化、黄変を確認 | フィルム、塗装系、下処理、施工条件、不具合の位置を記録します。手直しの判断には製品指定の手順を使用します。 |
| シリコーン系 | 耐熱配合があるが、実際の定格を確認 | コスト・加工要件はシステムによる | 一部の高温用途を含む特殊用途 |
アクリル系PSAは光学特性や耐候性が求められる用途に用いられます。ただし、劣化・粘着・剥離の挙動は配合、被着体、環境に依存します。比較可能な劣化・剥離データを求め、系統だけから不具合時期や糊残りのなさを保証しないでください。
初期粘着力・剥離力・せん断保持力
粘着剤は複数の特性のバランスで評価します。1つの測定値だけで施工時・使用時の挙動全体は説明できません。
- 初期粘着力 — 接触直後の付きやすさ。位置決めや貼り直しに影響し、高いほどよいとは限りません。
- 剥離力 — 指定した角度・速度でフィルムを剥がすのに必要な力。
- せん断保持力/凝集力 — 持続荷重によるずれへの抵抗。クリープや端部の浮きを調べる際は、凝集力と試験条件も確認します。
剥離力が高くても端部の保持が十分とは限りません。「高粘着」の一言に頼らず、形状、応力、凝集力、施工条件を合わせて評価します。
剥離力が示すもの
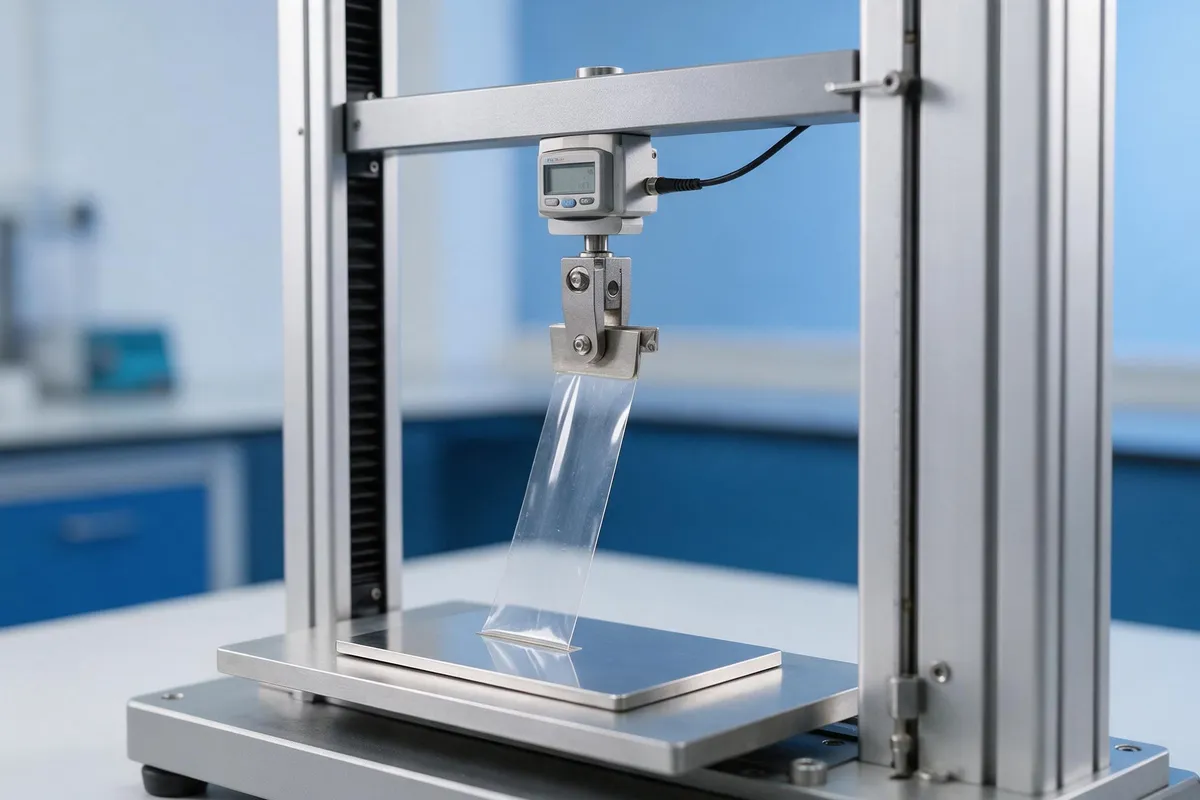
剥離試験では、帯状試料を指定パネルに貼り、定めた角度・速度で剥がします。g/inchやN/25 mmなど、報告書の単位と試験方法を保持し、条件の異なる試験を同一視しません。
剥離力は単位、角度、速度、貼付後の時間、被着体と合わせて記録します。条件をそろえた測定値で粘着剤を選びます。
被着体と貼付後の経過時間が重要です。塗装パネル、ガラス、樹脂では結果が異なり得ます。
塗装への影響は別に評価
粘着力の高さは、剥離後に塗装へ影響がない証明にはなりません。粘着剤の凝集力・劣化と、塗装系の状態・硬化・密着性を合わせて評価します。
指定した放置・劣化条件後の剥離評価を求めます。熱・UV暴露、剥離条件、糊残り、変色、クリヤー層の変化を記録してください。促進評価だけで長年使用後の糊残りのなさを証明したり、再塗装・劣化塗装へ保証を広げたりはできません。
剥離力に加えて、剥離後の評価方法も仕様にします。再塗装、硬化直後、密着の弱い塗装、劣化塗装は個別の状態確認と製品別指示が必要です。粘着剤の種類だけで、すべての塗装に無損傷剥離を保証できません。
温度と粘着剤の挙動
PSAは粘弾性を持ち、温度は濡れ広がり、初期粘着、保持挙動に影響します。
フィルム、塗装系、下処理、施工条件、不具合の位置を記録します。手直しの判断には製品指定の手順を使用します。
施工スペースの環境を記録し、該当フィルムと被着体の指示に従います。季節変化は工程を見直す理由になりますが、製品不良の証明や申請件数の削減保証にはなりません。
製造時の粘着剤塗工
製造方法の一例では、粘着剤の溶液・分散液を所定の厚さで塗工し、必要に応じて乾燥して離型ライナーと組み合わせます。塗工・乾燥・硬化の方式はシステムにより、本記述はCHISIの配合開示や共通製造工程ではありません。
単位面積当たりの乾燥粘着剤質量や幅方向の均一性は工程管理の項目です。目標値、許容差、ロット記録を求めます。塗工量の大小だけで粘着・剥離性の優劣や端部浮きの原因は決まりません。
システムに応じた乾燥・硬化条件は初期粘着や凝集力に影響します。糊残りや施工ばらつきの調査では規定工程とロット記録を確認し、単発の試験結果だけで量産の安定性を判断しません。
メーカーに塗工管理項目とロット安定性の資料を確認します。粘着剤の外部調達と自社工程管理は別の論点で、外部メーカー製の粘着剤を使うこと自体が管理不足を意味するわけではありません。
糊残り・気泡の原因調査
- フィルム下の汚染。 ほこり、ワックス、研磨剤残りは接触を妨げ得ます。実際の表面状態を記録します。
- スキージー工程。 空気・水分の残留と、製品別手順への適合を確認します。
- 指定作業条件からの逸脱。 外観だけで決めず、温度記録と粘着剤の挙動を調べます。
- 凝集破壊の可能性。 粘着剤内部の破壊は糊残りにつながり得ます。界面での剥離や塗膜自体の剥がれと区別します。
- 薬品への接触。 洗浄剤・溶剤とフィルム・塗装の適合性を確認します。一般的な説明だけで溶剤が安全とは判断しません。
材料、施工、下地、環境を合わせて調査します。これらの観察だけでフィルム不良を除外したり、申請の責任を決めたりはしません。
粘着剤の調達チェックリスト
| 番号 | 確認項目 | 求める資料 |
|---|---|---|
| 1 | 粘着剤の系統 | 該当製品の系統を確認。非公開の配合は推定しない |
| 2 | 剥離測定 | 値、単位、方法、角度、速度、被着体、放置時間 |
| 3 | せん断保持力/凝集力 | 荷重、環境、時間、破壊形態の明示 |
| 4 | 放置・劣化後の剥離 | 剥離条件、糊残り、塗装状態、評価した塗装系の範囲 |
| 5 | 施工条件 | 該当モデルの温湿度・施工指示 |
| 6 | 薬品適合性 | 洗浄剤・溶剤・下地状態に関する製品別指示 |
よくあるご質問
PPFにはどのような粘着剤が使われますか?
自動車用PPFでは透明性や耐候性を重視してアクリル系PSAが用いられます。ゴム系・シリコーン系にも別の用途があります。CHISIの該当モデルの材料資料を確認し、系統名だけで性能を判断したり配合を推定したりしないでください。
剥離時に塗装へ影響することはありますか?
影響する可能性があります。粘着剤の劣化・凝集力、剥離条件、塗装系を確認します。再塗装、密着不良、劣化、硬化不足の塗装は特に個別評価が必要です。純正塗装・再塗装のすべてに糊残りや損傷がないと約束せず、該当する剥離資料と指示を求めてください。
調達時にはどの剥離力を指定すべきですか?
単位、角度、速度、被着体、放置時間を含む方法を指定し、実際の構成・用途に対して適合性を評価します。
施工後に気泡が出るのはなぜですか?
空気・水分の残留、汚染、施工条件、材料挙動などが考えられます。原因や申請責任を決める前に、証拠を記録し、実製品と下地を評価します。
剥がしたPPFは再使用できますか?
剥がしたフィルムを再使用できるとは限りません。変形や粘着層の変化・汚染が起こり得ます。施工中にメーカーが認める位置調整と使用後の剥離を区別し、該当製品の交換・手直し指示に従います。
粘着が安定するまでどのくらいかかりますか?
粘着力が安定する速さは、粘着剤、パネル、施工条件で異なります。CHISIの車両用フィルムは、施工後1週間の洗車と長時間の雨を避けてください。
調達の基本
実際の粘着剤系統、条件付き剥離データ、剥離後の塗装評価を揃えます。調達に必要なのは対象製品・塗装系の資料であり、条件のない「高級」「糊残りなし」という表現ではありません。
調達検討の次のステップ
製品別の粘着剤資料については、 Type B および Type R を確認し、該当する剥離試験・剥離後評価・施工資料をご相談ください。メーカー選定の全体像は、 PPFメーカーの選び方をご参照ください。
参照資料と根拠の範囲
- CHISI材料記録:粘着剤メーカーと試験・剥離評価は該当モデルごとに確認します。本記事で新たな共通仕様は設定しません。
- 剥離・せん断記録では、実際の方法・版・試験片・条件を求めます。180度剥離試験という一般的な記載だけで、PPF専用規格、塗装への無害性、適合性を証明することはできません。