
En bref : La sortie de lame, le déport et la force de coupe sont essentiels, avec la vitesse, l’entraînement et l’état de l’outil. Vérifiez-les par une coupe d’essai sur le film et son support réels. Une bonne sortie peut résoudre certains défauts ; aucun pourcentage de pannes n’est établi ici.
Un traceur de découpe sépare la matière suivant un tracé. Pour un film adhésif sur support, le réglage doit tenir compte du film, de l’adhésif et du protecteur de séparation. Un mauvais réglage peut entraîner un échenillage difficile, un support endommagé ou un bord déchiré. Suivez les consignes de l’équipement pour manipuler la lame et effectuer les essais.
Ce guide traite du choix de lame, des essais, du déport, de la force et du suivi de maintenance. Ses valeurs d’exemple ne sont pas des réglages universels du PPF : les instructions de la machine, de l’outil et du film priment.
Sur cette page
Fonctionnement de la lame
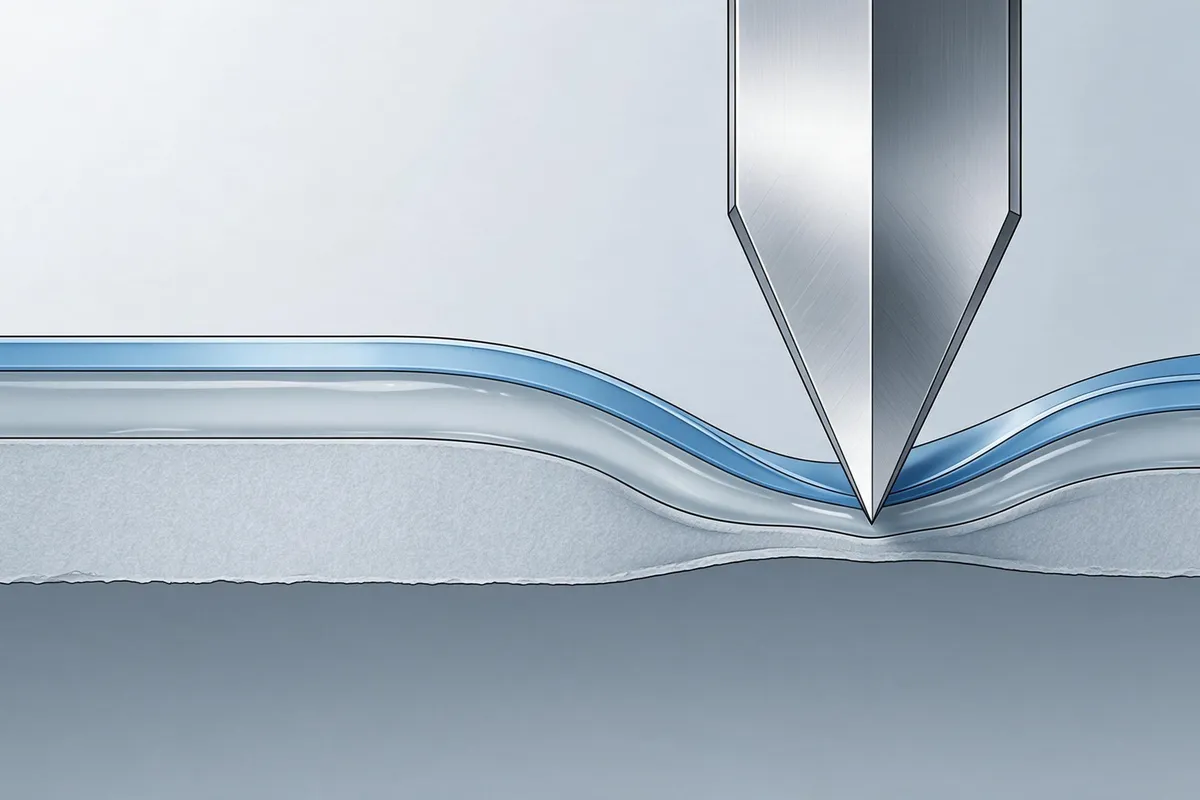
Une lame traînante pivote aux changements de direction. Sa pointe est décalée par rapport à l’axe de rotation ; le contrôleur doit appliquer la compensation adaptée à la lame montée. Un mauvais réglage peut déformer les angles, sans être leur seule cause possible.
La sortie de lame correspond à la longueur dépassant du porte-lame. Distinguez ces deux modes :
- Mi-chair — coupe les couches de film et d’adhésif visées tout en conservant un support utilisable. Vérifiez le résultat prescrit par la machine, sans supposer que toute marque du support est acceptable.
- Découpe traversante — traverse l’ensemble des couches. Utilisez uniquement une méthode prise en charge par l’équipement et son support ou sa surface de coupe.
La découpe à mi-chair sépare le film tout en conservant le support. Inspectez le bord découpé et le support lors du réglage de la lame et de la force.
Types et angles de lame
| Lame | Critère de choix | Usage à vérifier |
|---|---|---|
| Standard 45° | Option polyvalente dans certaines gammes ; compatibilité et durée variables | PPF uniquement si compatible avec le film et la machine réels |
| 60° | Peut convenir aux médias épais dans une gamme donnée ; pointe pas universellement plus résistante | Vérifier lame, porte-lame, force admise et qualité d’essai |
| 30° | Exemple source pour les détails ; affûtage et usure ne découlent pas du seul angle | Vérifier détail et média ; ce n’est pas une recommandation universelle pour film mince |
| Carbure ou acier | La tenue du tranchant dépend de la nuance, de la géométrie et de l’usage | Choisir des consommables compatibles avec la production prévue |
L’usure peut dégrader la coupe, mais il n’existe pas de distance de remplacement universelle. Examinez les essais et suivez l’usure selon la matière et la charge réelles.
Régler la sortie par une coupe d’essai
Suivez le réglage prévu par l’équipement et vérifiez sur une chute. L’estimation visuelle ou l’échelle du porte-lame ne suffisent pas à confirmer la qualité.
- Chargez une chute du film et du lot prévus selon l’orientation et le support prescrits.
- Effectuez une découpe d’essai sur une chute du film utilisé. Testez les lignes droites, les courbes et les plus petits détails du motif.
- Vérifiez que les chutes se retirent proprement sans entraîner ni abîmer le motif.
- Examinez le support selon les critères de la machine. Un support traversé ne convient pas à une découpe mi-chair ; l’acceptabilité des traces dépend du procédé prescrit.
- Contrôlez la séparation des couches prévues. Décollement difficile ou support déchiré peuvent avoir plusieurs causes : examinez sortie, force, état de lame et manutention sans diagnostic unique.
Revérifiez après un changement de lame, de rouleau, de film ou de conditions selon l’équipement et le plan qualité. Le réglage précédent est une référence, pas la preuve que le rouleau suivant sera correctement découpé.
Déport et angles
Le déport est la distance entre axe de rotation et pointe. Une valeur inadaptée peut arrondir les angles ou créer des excroissances. Utilisez la valeur de la lame et la procédure d’essai de la machine avant tout ajustement.
| Symptôme | Cause possible à vérifier | Contrôle ou réglage |
|---|---|---|
| Angles extérieurs arrondis | Déport éventuellement trop faible ; vérifier outil et contrôleur | Vérifier le déport prescrit et refaire l’essai selon la procédure |
| Pointes ou boucles aux angles | Déport ou état du porte-lame éventuellement inadapté | Vérifier déport, montage et rotation libre de la lame |
| Bords déchirés ou effilochés | Usure, force, sortie ou manutention peuvent intervenir | Examiner la lame et tester les conditions prescrites, sans augmenter simplement la force |
| Motif partiellement non découpé | Problème possible d’entraînement, soulèvement, statique, vitesse ou outil | Vérifier chargement, support, propreté et procédure de dépannage |
| Support traversé | Sortie ou force excessives, ou mode inadapté possibles | Arrêter, rétablir les conditions mi-chair prévues et refaire l’essai |
Force et vitesse de coupe
La force de coupe est un réglage de force, pas une pression par unité de surface. Une valeur insuffisante ou excessive peut dégrader la coupe selon lame, matière et support. Respectez la plage autorisée par l’équipement.
Partez des réglages de la machine et du film, puis ajustez un paramètre à la fois. Vérifiez les unités affichées et inspectez une découpe d’essai.
Consignez machine, lame, film, lot et réglages testés dans un dossier accessible. Une étiquette facilite l’identification sans remplacer procédure et dossier qualité.
Épaisseur, construction et température peuvent influencer la coupe. Ne supposez pas qu’un film plus épais exige toujours plus de force ou que celle-ci doit toujours être réglée avant la sortie. Le froid peut rigidifier la matière ; vérifiez les conditions de préparation et d’utilisation prescrites.
Entretien et stabilité
L’entretien peut expliquer une variation de qualité, comme les réglages, le média ou une panne.
| Élément | Exemple de fréquence ; instructions de l’équipement prioritaires | Effet possible en cas d’état inadapté |
|---|---|---|
| Bande de protection de coupe | Faites un essai sur le véhicule, le panneau et le film concernés. Notez la version du véhicule, le retour utilisable et l’ajustement final avant la découpe en série. | Un support irrégulier peut perturber la coupe sur la feuille |
| Lame | Suivre l’usage et la qualité ; aucune durée universelle en mètres | L’usure peut produire des bords irréguliers ou d’autres défauts |
| Galets presseurs | Faites un essai sur le véhicule, le panneau et le film concernés. Notez la version du véhicule, le retour utilisable et l’ajustement final avant la découpe en série. | Salissures ou entraînement inadapté peuvent provoquer déviation ou défaut de suivi |
| Montage du porte-lame | Vérifier à chaque changement selon la procédure de l’équipement | Un montage incorrect peut réduire la précision ou abîmer l’outil |
Consignez changements de lame, dates, matière et utilisation. Comparez la qualité des essais à ces dossiers avant d’attribuer un défaut à un réglage unique.
Interpréter les symptômes
Échenillage et motifs d’essai donnent des indices, pas un diagnostic unique. Suivez la procédure de dépannage et examinez ensemble matière et outil.
- Échenillage difficile et bord déchiré. Vérifier coupe incomplète, usure, force, sortie et état du média. Ce symptôme ne suffit pas à incriminer la sortie seule.
- Le support se soulève avec le motif. Examiner le support et vérifier mode, sortie, force et méthode de séparation. Le symptôme ne prouve pas à lui seul une rupture d’adhérence précise.
- Une coupe droite présente des ondulations. Vérifier entraînement, galets, mouvement du média, montage de l’outil et réglages ; ne pas exclure automatiquement la lame.
- Le même motif échoue au même endroit. Vérifier surface de coupe, entraînement et fichier ou tracé à cet endroit. Une bande usée est une possibilité, pas un diagnostic établi.
Inspectez et entretenez la bande selon les prescriptions. Rainures et irrégularités peuvent modifier la profondeur effective ; augmenter la sortie pour compenser peut créer d’autres défauts.
Questions fréquentes
À quelle fréquence remplacer la lame du traceur ?
Suivez les indications du fournisseur et surveillez les essais en usage réel. Consignez matière, charge et qualité plutôt que d’imposer une distance universelle.
Pourquoi le traceur traverse-t-il le support ?
Sortie ou force excessives, mode inadapté ou support endommagé peuvent intervenir. Arrêtez et suivez la procédure de réglage et d’essai du fabricant, sans ordre de réglage universel.
Qu’est-ce que le déport de lame et pourquoi compte-t-il ?
C’est la distance entre axe de rotation et pointe coupante. Le contrôleur d’une lame traînante la compense aux changements de direction. Utilisez la valeur de la lame montée et vérifiez les angles avec l’essai de la machine.
Peut-on garder les mêmes réglages pour films transparents et couleur ?
Ne le supposez pas. Épaisseur réelle, support, adhésif, finition et compatibilité de l’outil comptent ; un nom de couleur ou un aspect métallisé ne définit pas la construction. Testez chaque film et consignez les conditions validées.
Pourquoi un long motif reste-t-il partiellement non découpé ?
Soulèvement, statique, vitesse, support abîmé, entraînement ou état de l’outil sont possibles. Vérifiez chargement et support selon le dépannage de l’équipement avant de modifier plusieurs paramètres à la fois.
La température influence-t-elle la coupe ?
Elle peut modifier rigidité et comportement de coupe. La rigidification au froid n’est pas une réticulation chimique, et tous les films ne deviennent pas cassants. Respectez les conditions prescrites puis testez, sans vous fier seulement à un réglage « hiver » ou « été ».
Comment examiner le soulèvement des angles découpés ?
Vérifiez motif, qualité de coupe, manutention et consignes du média. N’ajoutez pas automatiquement de marge, de force ou d’attente indéfinie. Toute modification doit être validée pour le produit et l’ajustement prévu.
Le support doit-il être orienté vers le haut ou vers le bas ?
Utilisez l’orientation prescrite pour l’équipement et le film. En découpe mi-chair classique, film et adhésif sont coupés tout en conservant un support utilisable ; ne faites pas de la découpe côté support une règle générale. Découpe traversante, inversée et sur feuille porteuse exigent leurs procédures adaptées.
Comment traiter un motif dépassant la zone de travail ?
Utilisez uniquement un entraînement ou une découpe par sections pris en charge. Convenez des raccords et chevauchements avant production et vérifiez l’ajustement. Un plateau plus long n’est pas nécessaire pour tout traceur à rouleau ; aucune découpe directe sur peinture n’est prescrite.
Conserver un réglage vérifié
Consignez les conditions testées pour chaque film et outil, revérifiez après les changements pertinents et entretenez les consommables selon les prescriptions.
Pour acheter l’équipement avec le film, consultez le catalogue OEM et ODM et confirmez la compatibilité actuelle machine, outil et logiciel. Pour le placement, consultez la découpe et l’efficacité d’imbrication; pour le contexte de fabrication, consultez l’extrusion de film à plat et le calandrage du TPU. Pour une configuration adaptée à votre charge réelle, contactez notre équipe.