
Réponse courte : La température modifie la rigidité et la relaxation du TPU ; un réchauffement maîtrisé peut donc aider certains films à épouser des courbes complexes. La méthode autorisée dépend du film complet, de l’adhésif et du revêtement. Mesurez température et étirement local, suivez les instructions du produit et ne supposez pas que le refroidissement élimine toute contrainte résiduelle ni qu’un réglage convient à tous les PPF.
La température et l’étirement sont deux variables utiles à examiner lorsqu’un défaut apparaît sur une courbe complexe. Ce ne sont pas les seules causes : préparation, comportement de l’adhésif, liquide piégé, géométrie et état du produit comptent aussi. Consignez des mesures au lieu de conclure au seul toucher.
Préparez le thermoformage selon la géométrie, la température de surface et l’étirement autorisé du film. Suivez les réglages du produit et contrôlez la finition pendant la pose.
Dans cette page
Effets de la température sur le film
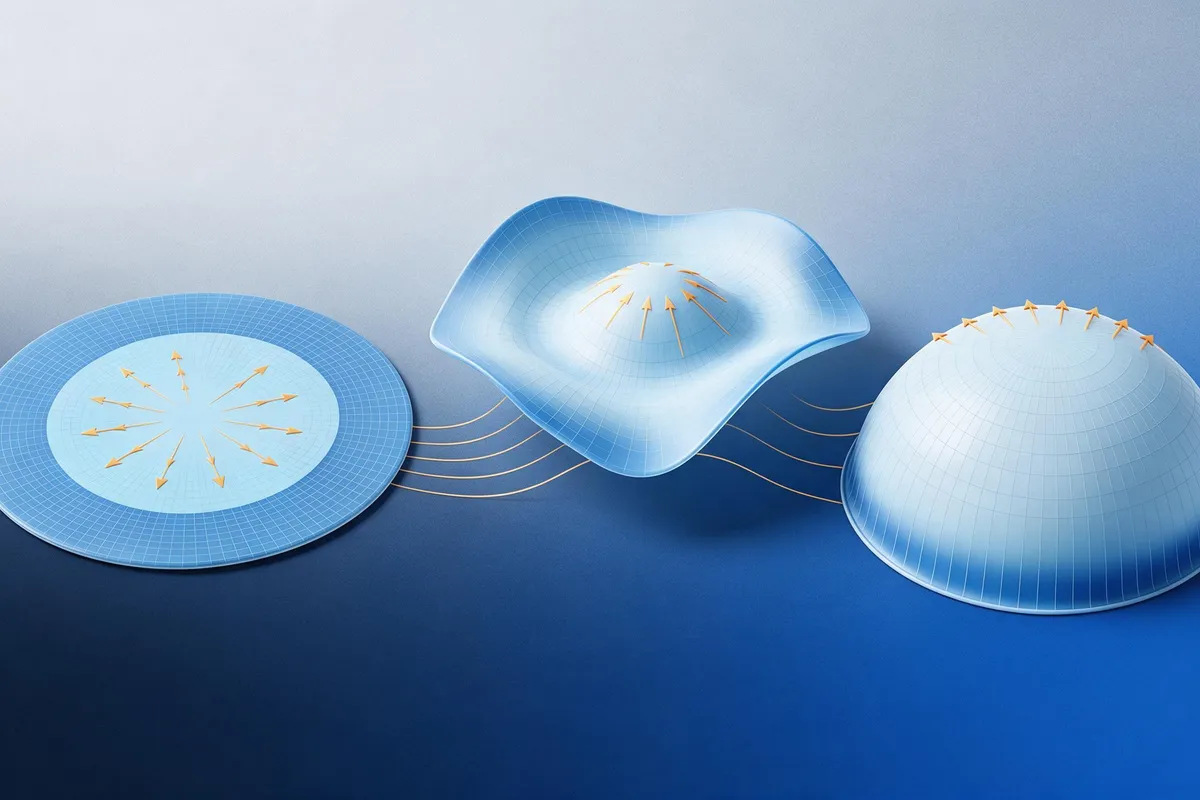
Le TPU est un élastomère thermoplastique segmenté à domaines durs et souples. La température modifie sa réponse viscoélastique, mais le réchauffement de pose n’est pas une transformation à l’état fondu. Le complexe fini, le revêtement et l’adhésif limitent sa déformation et sa relaxation. Le refroidissement seul ne garantit pas une nouvelle forme durablement sans contrainte.
Deux autres réponses sont à surveiller :
- Le comportement de l’adhésif change. La température peut modifier le mouillage, le tack initial et le temps de repositionnement. Le sens et l’ampleur dépendent de l’adhésif et du temps de contact ; réchauffer ne garantit pas un positionnement plus facile. Vérifiez les conditions de pose autorisées avant de chauffer un bord.
- Le revêtement réagit séparément. Certains revêtements autoréparants atténuent de légères marques dans des conditions thermiques définies. Cela ne signifie pas que les coupures profondes, les textures endommagées ou tous les revêtements se réparent. Une chauffe excessive ou prolongée peut modifier l’aspect ; utilisez les conditions documentées pour le film exact.
Contrôle de la température de surface
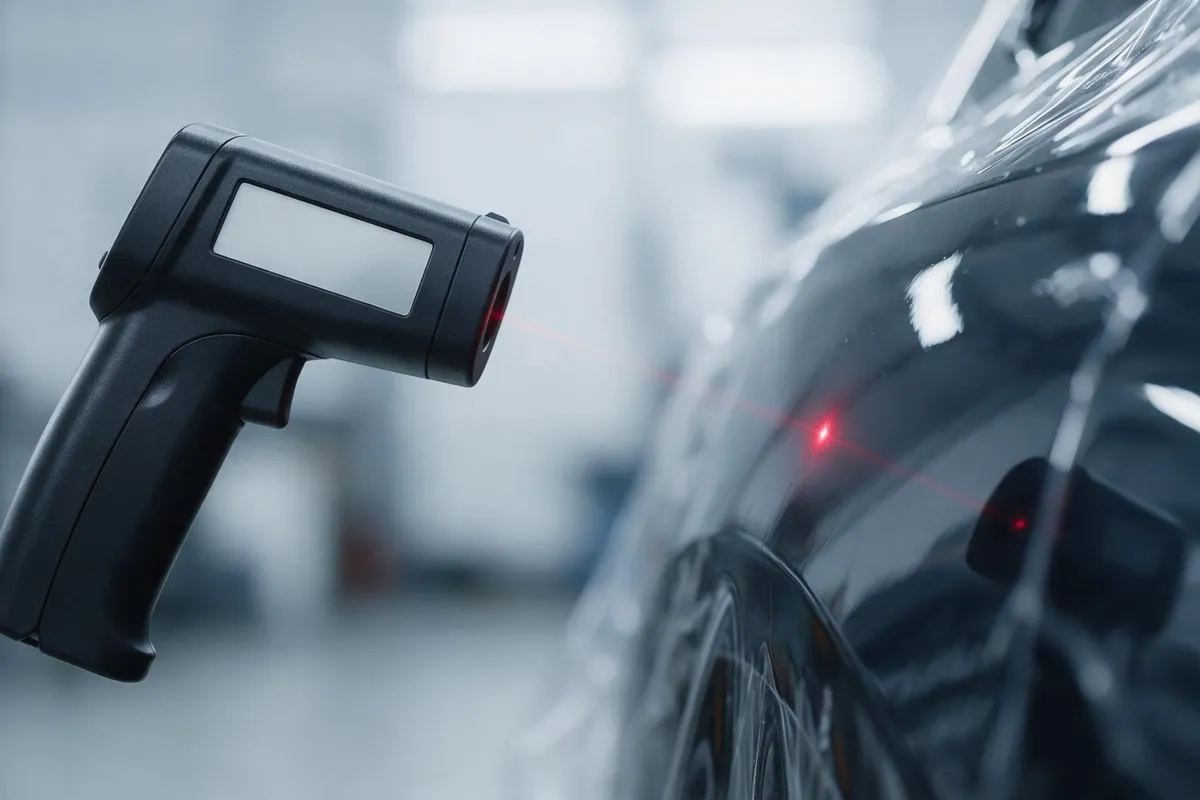
Mesurez la température de surface pendant le formage et respectez les réglages du film et de l’outil. Préparez et posez les films CHISI dans un local à 15–25 °C et 45–50 % d’humidité relative.
Un point chaud peut dépasser la condition visée alors que le film voisin reste plus froid. Réglage, distance, débit d’air, durée et émissivité influencent la mesure. Validez la méthode de mesure et de chauffe sur un échantillon représentatif.
Étirement et amincissement local
L’étirement peut modifier l’épaisseur locale, l’aspect et la réponse mécanique. Le résultat dépend de la direction, de la vitesse, de la température et du film complet. Les pourcentages du tableau sont pédagogiques, sans classement démontré aux impacts ni limites de pose autorisées.
Vérifiez la souplesse, la reprise et le contact des bords aux températures réelles de l’atelier et du panneau. Respectez la plage de travail du film et de l’adhésif.
Un blanchiment dans une zone étirée impose un examen. Film, revêtement, adhésif ou liquide piégé peuvent intervenir ; l’aspect seul ne prouve pas un dommage irréversible du polymère. La procédure d’évaluation du produit détermine si un ajustement ou remplacement convient.
Préparer chauffage, mise en forme et refroidissement
- Prévoir la zone d’ancrage. Choisissez un départ stable et peu courbé dans le calepinage approuvé. Validez positionnement et contact adhésif avant de déformer le film voisin.
- Déplacez la source de chaleur en continu et surveillez la température du panneau. Respectez la distance et les réglages prévus pour le film et l’outil.
- Répartir la déformation. Respectez calepinage et orientation du film. Maîtrisez l’étirement local au lieu de forcer une forme inadaptée ; prévoyez l’aide requise par la procédure.
- Maîtriser relaxation et refroidissement. Suivez la séquence du produit pour soutenir, appliquer et refroidir le film. Un maintien de quelques secondes n’est qu’un exemple, sans preuve d’élimination des contraintes ni d’adhésion achevée.
- Prévoir la finition des bords. Coordonnez surface et bords pour éviter une tension excessive dans la forme finale. Confirmez recouvrements, traitement des bords et contact adhésif autorisés.
Coques de rétroviseur, retours de pare-chocs ou logements de capteurs peuvent exiger un autre calepinage plutôt que davantage d’étirement. Toute découpe de détente doit protéger le support et respecter les capteurs. L’exemple source de défaillance à un an ne prédit pas la durée de service.
Outils de mesure et de pose
- Thermomètre de surface. Mesurez la surface pertinente avec une méthode adaptée. L’infrarouge dépend de l’émissivité, de la taille de la zone, des reflets et de la géométrie ; vérifiez son adéquation au film plutôt que de tenir tout affichage pour exact.
- Matériel de chauffe autorisé. Utilisez une source réglable seulement si les instructions l’autorisent. Le réglage du décapeur ne mesure pas la température du film et n’autorise pas son emploi sur tous les PPF.
- Buse ou répartition thermique adaptée. Si l’air chaud est autorisé, choisissez buse et débit selon l’essai approuvé. Une buse large ne supprime pas à elle seule les points chauds.
- Raclette souple autorisée pour le produit. Confirmez outil, protection, lubrification et pression selon la finition. Un bord souple peut aussi marquer une surface chaude ou contaminée.
- Conditionner un poste froid. La référence source d’environ 15 °C n’est pas un minimum universel. Conditionnez local, film et véhicule selon les conditions de pose documentées, sans remplacer cela par une chauffe locale intense.
Finitions colorées et mates
Les films transparents, colorés, mats et satinés peuvent réagir différemment, mais la finition seule ne classe pas leur tolérance thermique. Comparez le complexe exact et la méthode de pose autorisée.
Film coloré peut changer de couleur ou d’effet si l’épaisseur locale ou l’orientation des pigments à effet évolue. Un aspect métallique ne prouve ni couche de métal ni composition donnée. Évaluez la teinte sous un éclairage constant, respectez les limites de déformation et définissez les découpes de détente.
Film mat peut présenter une variation de brillance si sa texture est modifiée par la chaleur ou l’outil. Cela ne rend pas toute marque irréversible et n’impose pas une même température réduite à tous les mats. Utilisez outils et conditions autorisés, puis évaluez un échantillon avant la pose.
| Catégorie de film | Réponse thermique à vérifier | Point de préparation |
|---|---|---|
| Transparent brillant | Selon le produit ; pas forcément le plus tolérant | Consultez les limites de formage et d’étirement du film utilisé. |
| Coloré brillant / aspect métallique | Vérifier teinte et structure exactes | Maîtriser étirement et orientation ; évaluer les découpes de détente |
| Mat / satiné | Vérifier texture locale et variation de brillance | Outils autorisés et chauffe répartie seulement si permise |
| Référence de film antichoc plus épais | Ne pas déduire une température admissible supérieure de l’épaisseur | Valider durée de chauffe et surface pour le complexe exact |
Avant un panneau coloré ou mat, prévoyez déformation, découpes autorisées et zones les plus visibles. L’exemple source de cinq minutes de préparation illustre l’organisation, sans promettre un rendement ni fixer une durée.
Examiner les défauts visibles
| Symptôme observé | Cause possible à examiner | Évaluation avant correction |
|---|---|---|
| Voile laiteux sur une courbe | Déformation excessive, effet de l’adhésif ou liquide piégé possibles | Identifier couche et cause ; suivre la reprise ou le remplacement autorisé |
| Variation locale de brillance | Chauffe locale ou modification de texture possibles | Évaluer la récupération selon le produit ; ne pas présumer qu’une nouvelle chauffe répare |
| Soulèvement après un jour dans l’exemple source | Contrôler préparation, évacuation du liquide, tension résiduelle et produit | Utiliser uniquement l’examen et la reprise de bord autorisés |
| Marques visibles sous le film | Tack précoce, manipulation, contamination ou répartition du liquide possibles | Vérifier si dépose et repositionnement sont permis ; pas de solution unique pour tous les adhésifs |
| Reflet ondulé sur un panneau plat | Examiner déformation, répartition de l’adhésif et aspect du support | Évaluer la cause avant la reprise ou le remplacement autorisé |
Questions fréquentes
À quelle température chauffer un PPF ?
Utilisez les conditions documentées du film exact. La plage source d’environ 40–100 °C et l’avertissement au-delà de 120 °C sont illustratifs, pas des limites CHISI universelles. Confirmez si air chaud, vapeur ou autre procédé sont permis et distinguez réglage de l’outil et température de surface mesurée.
Jusqu’où étirer un PPF avant défaillance ?
Il n’existe pas de pourcentage universel de rupture ou de pose. Les plages source de 20–30 % et au-delà de 30 % sont des exemples, pas des limites permises. L’allongement à rupture en laboratoire n’est pas une déformation de pose recommandée ; évaluez amincissement, aspect et contraintes résiduelles du produit.
Un sèche-cheveux peut-il remplacer un décapeur thermique ?
Choisissez la source autorisée pour le film et l’opération. Sèche-cheveux et décapeur diffèrent par débit et régulation ; aucun n’est automatiquement adapté. Ne compensez pas une mauvaise mise en forme par une chauffe incontrôlée ou un étirement excessif.
Pourquoi le film étiré blanchit-il ?
Le blanchiment peut venir d’une déformation du film ou revêtement, de l’adhésif ou de liquide piégé. C’est un signal à examiner, pas un diagnostic certain de dommage permanent. Suivez la méthode d’évaluation avant de chauffer davantage ou remplacer.
Faut-il chauffer le panneau ou le film ?
Conditionnez véhicule, film et local selon le produit. Températures de surface et d’adhésif interagissent ; aucune règle universelle n’impose de chauffer une seule partie. Respectez la séquence et surveillez les surfaces pertinentes.
La chauffe affecte-t-elle un revêtement autoréparant ?
Certains revêtements atténuent de légères marques sous une chaleur maîtrisée ; une exposition excessive peut modifier l’aspect. Conditions, profondeur du dommage et répétabilité dépendent du produit. Une procédure de mise en forme ne remplace pas l’essai documenté de récupération des rayures.
Comment préparer un atelier froid ?
Amenez film, véhicule et local aux conditions documentées. L’exemple source de 15 °C n’est pas un minimum universel ; chauffer ponctuellement un panneau froid ne remplace pas son conditionnement. Vérifiez l’adhésif avant de poursuivre.
La déformation de mise en forme est-elle réversible ?
La déformation du TPU peut comprendre une part récupérable et une part permanente selon température, déformation et durée. Tout étirement n’est pas irréversible. Évaluez déformation résiduelle, amincissement et dommages au revêtement ou à l’adhésif selon la procédure ; chauffer davantage ne garantit pas la réparation.
Pourquoi un bord se soulève-t-il après mise en forme ?
Examinez tension résiduelle, préparation, évacuation du liquide, historique thermique et état du produit. Le soulèvement ne révèle pas une cause unique et n’exclut pas un défaut matière. Utilisez la méthode d’évaluation et de reprise autorisée plutôt que de réchauffer systématiquement le bord.
Faire de la mise en forme un procédé maîtrisé
Établissez une procédure par produit avec critères autorisés de température, déformation et contrôle. Consignez les conditions et la répétabilité ; deux chiffres ne qualifient pas tous les films, revêtements et véhicules.
Un thermomètre adapté et une source de chaleur réglable et autorisée aident à documenter le procédé. Coûts et économies dépendent de l’atelier ; la comparaison source avec une nouvelle découpe de pare-chocs ne garantit aucun retour ni outil universel.
Pour préparer les procédures d’atelier, consultez les recommandations de pose du PPF et, pour le contexte de transformation du film, le TPU extrudé à plat et calandré. Les outils de pose figurent dans le catalogue OEM et ODM. Pour étudier un film, un climat ou un parc précis, contactez notre équipe.