
要点: 刃の出し量、オフセット、カット圧に加え、速度、搬送、工具の状態が重要です。実際のフィルムとライナーでテストカットを行い、条件を確認します。刃の出し量の適正化で改善する問題はありますが、解消率を断定するものではありません。
カッティングプロッターは、指定したパスに沿って材料を切り分けます。ライナー付き粘着フィルムでは、フィルム、粘着層、離型ライナーを考慮します。不適切な設定は、カス取りの難しさ、ライナー損傷、切断端の破れとして現れる場合があります。刃の取り扱いと試験は機器の取扱説明書に従ってください。
本ガイドでは、刃の選択、テストカット、オフセット、カット圧、保守記録を解説します。数値例はPPF共通の設定ではなく、使用する機械、工具、フィルムの指示を優先します。
刃の仕組み
ドラッグナイフは進行方向の変化に合わせて回転します。刃先は回転軸からずれているため、装着した刃に対応する補正が必要です。補正が不適切だと角が変形する場合がありますが、原因はそれだけとは限りません。
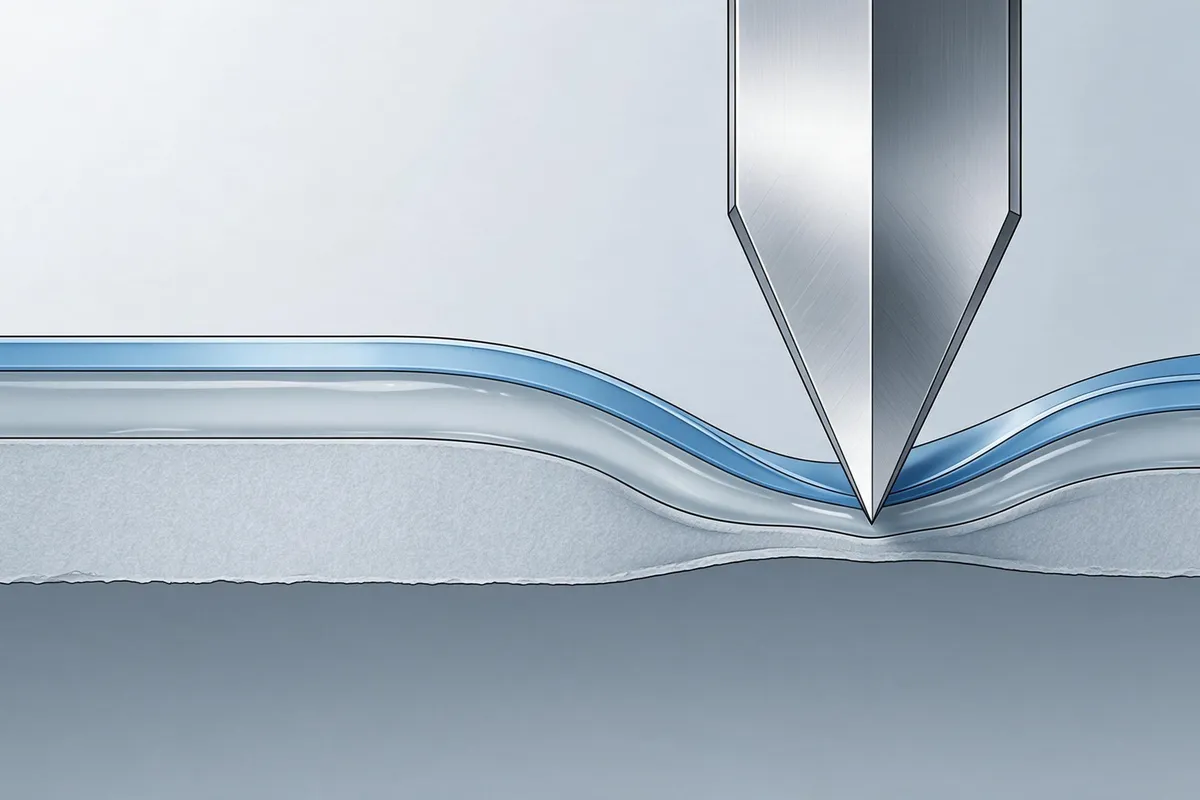
刃の出し量は、ホルダーから突き出す長さです。次の2つの切断方式を区別します。
- ハーフカット ―フィルムと粘着層を切り、ライナーを使用可能な状態で残します。ライナーの傷を一律に許容せず、機器が指定するテスト結果で確認します。
- 全切り ―積層全体を切り離します。機器と搬送用シート・カット面が対応する全切り方式のみを使用します。
ハーフカットでは離型紙を残してフィルムだけを切ります。刃の出量と圧力を調整するときは、切り口と離型紙の両方を確認します。
刃の種類と角度
| 刃 | 選択時の確認点 | 適用の確認 |
|---|---|---|
| 標準45° | 一部の工具体系での汎用選択肢。適合性と寿命は条件によります | 対象フィルムと機器への適合が確認できる場合に使用します |
| 60° | メーカーの工具体系によっては厚い材料向けですが、刃先が一律に強いわけではありません | 刃、ホルダー、許容カット圧、テストカット品質を確認します |
| 30° | 鋭さや摩耗は角度だけでは判断できません | 細部の寸法と材料への適合を確認し、薄膜に共通の推奨とは扱いません |
| 超硬と鋼 | 刃持ちは材質等級、形状、使用条件によります | 必要な生産条件に適合する消耗品を選びます |
摩耗で切断品質が低下する場合がありますが、共通の交換距離はありません。実際の材料と作業量に応じてテストカットを確認し、摩耗を記録します。
テストカットによる刃の出し量の調整
機器指定の調整手順に従い、端材で結果を確認します。見た目の推定やホルダーの目盛りだけでは、適切な切断を確認できません。
- 使用予定のフィルム・ロットの端材を、機器が指定する向きと支持方法でセットします。
- 実際に使うフィルムの端材で試し切りをします。直線、曲線、型紙の最も細かい部分を含む形状で確認します。
- 不要部分がパターンを引っ張ったり傷めたりせず、きれいに取り除けるか確認します。
- ライナーを機器の基準に照らして確認します。ハーフカットでライナーが貫通している場合は適切ではありません。表面の跡を許容できるかは指定工程によります。
- 指定した層が適切に分離するか確認します。剥がしにくさやライナーの破れには複数の原因があり得るため、症状だけで断定せず、刃の出し量、圧力、刃の状態、材料の取り扱いを確認します。
刃、ロール、フィルム、作業条件の変更時は、機器と品質計画に従って再確認します。前回の設定は参考記録であり、次のロールも正しく切れる根拠にはなりません。
オフセットとコーナー
オフセットは回転軸と刃先の距離です。刃に合わない値では、角が丸まったり突起が出たりする場合があります。刃の指定値と機器のテスト手順を確認してから補正します。
| 症状 | 確認する原因の候補 | 確認・調整 |
|---|---|---|
| 外側の角が丸くなる | オフセット不足の可能性。工具と制御設定も確認します | 指定オフセットで再試験し、機器の手順内で調整します |
| 角に突起やループが出る | オフセットやホルダーの状態が不適切な可能性 | オフセット、装着状態、刃の回転を確認します |
| 切断端が荒れる・毛羽立つ | 刃の摩耗、圧力、出し量、搬送などの可能性 | 刃を点検し指定条件で試験します。圧力を上げるだけで対処しません |
| パターンの一部が切れない | 搬送、材料浮き、静電気、速度、工具などの可能性 | セット状態、支持、清掃状態、機器の診断手順を確認します |
| ライナーが貫通している | 出し量・圧力の過大や切断方式の不適合などの可能性 | 作業を止め、ハーフカットの指定条件を設定して再試験します |
カット圧と速度
カット圧は荷重の設定であり、単位面積当たりの圧力とは異なります。刃、材料、支持面によって、弱すぎても強すぎても品質が低下する場合があります。機器の許容範囲を守ってください。
機械とフィルムの指定値から始め、一度に一つの項目を調整します。表示単位を確認し、全体を切る前に試し切りを点検します。
機器、刃、フィルム、ロット、確認した設定を作業記録に残します。ラベルは識別に役立ちますが、機器の手順や品質記録に代わるものではありません。
膜厚、構成、温度は切断に影響する場合があります。厚いほど必ず高いカット圧が必要、あるいは出し量より先に圧力を上げるべきとは限りません。低温で材料が硬くなる場合があるため、指定された調温・使用条件を確認してから試験します。
保守と安定性
切断品質の変化には、保守状態のほか、設定、材料、機器の不具合なども関係します。
| 項目 | 記録する項目 | 状態が不適切な場合の影響例 |
|---|---|---|
| カッティングマット・保護ストリップ | 機器が認める方法でのみ変更・交換します | 支持面の不均一が切断に影響する場合があります |
| 刃 | 使用量と品質を記録。共通の交換距離はありません | 摩耗により切断端の荒れなどが生じる場合があります |
| ピンチローラー | 指定方法と周期に従います | 汚れや搬送不良で斜行・追従誤差が生じる場合があります |
| 刃ホルダーの装着 | 刃の交換時に機器の手順で確認します | 装着不良で精度低下や工具損傷が生じる場合があります |
刃の交換日、材料、使用量を記録します。テストカット品質の変化を記録と照合し、1つの設定だけを原因と決めつけないようにします。
症状の確認
カス取りやテストパターンは判断材料になりますが、原因を1つに特定するものではありません。機器の診断手順に従い、材料と工具を併せて確認します。
- カス取りが難しく、切断端が破れます。 切れ残り、刃の摩耗、カット圧、出し量、材料状態を確認します。この症状だけで出し量が原因とは判断できません。
- パターンと一緒にライナーが持ち上がります。 ライナーの損傷、切断方式、出し量、圧力、分離方法を確認します。症状だけで特定の接着不良とは判断できません。
- 直線の切断端が波打ちます。 搬送、ローラー、材料の動き、工具の装着、機器設定を確認し、刃の影響も自動的に除外しません。
- 同じパターンの同じ位置で不具合が出ます。 その位置のカット面、搬送、データやパスを確認します。保護ストリップの摩耗は原因の候補であり、確定診断ではありません。
保護ストリップを指定どおり点検・保守します。溝や支持面の不均一が実際の切り込みに影響し、出し量を増やして補うと別の問題を招く場合があります。
よくある質問
プロッターの刃はいつ交換すればよいですか?
工具供給者の指示と実際のテストカット品質に基づいて判断します。材料、作業量、品質を記録し、一律の距離ではなく根拠に基づいて交換します。
ライナーまで切れてしまうのはなぜですか?
出し量や圧力の過大、切断方式の不適合、支持面の損傷などが考えられます。作業を止め、メーカー指定の調整・テスト手順に従ってください。すべての機器に共通する調整順序は定めません。
刃のオフセットとは何ですか?
回転軸と刃先の距離です。ドラッグナイフでは、方向変更時に制御装置がこの距離を補正します。装着した刃の指定値を使い、機器のテスト機能でコーナーを確認します。
透明フィルムとカラーフィルムで同じ設定を使えますか?
同じ設定でよいとは限りません。実際の膜厚、ライナー、粘着層、トップコート、工具との適合が関係します。色名やメタリックの見た目だけでは構成を判断できないため、対象フィルムごとに試験し、確認した条件を記録します。
長いパターンの途中が切れないのはなぜですか?
材料浮き、静電気、速度、ライナー損傷、搬送、工具の状態などが考えられます。複数の設定を同時に変える前に、機器の診断手順に沿ってセット状態と支持を確認します。
温度は切断に影響しますか?
温度によって材料の硬さや切断挙動が変わる場合があります。低温で硬くなることは化学的な硬化ではなく、すべてのフィルムが脆くなるとも限りません。材料と機器を指定使用範囲に整えてから試験し、「冬用」「夏用」の設定だけに頼らないでください。
カット後に角が浮く場合は何を確認しますか?
パターン、切断品質、取り扱い、材料の指示を確認します。余白の追加、圧力増加、根拠のない静置時間を一律に指定しません。余白や取り扱いの変更は、対象製品と必要なフィットで検証してください。
ライナーは上向き・下向きのどちらにしますか?
機器とフィルムが指定する向きでセットします。通常のハーフカットではフィルムと粘着層を切り、ライナーを使用可能な状態で残すため、ライナー側から切ることを一般的なルールとはしません。全切り、裏面からの切断、キャリアシート使用には、それぞれ対応した手順が必要です。
機器の加工範囲を超えるパターンはどう扱いますか?
対応している送り機能や分割カットを使用します。継ぎ目や重なりは製作前に合意し、最終的なフィットを確認してください。ロール式機器に必ず長いベッドが必要とは限らず、車体塗装上での直接裁断も指示しません。
確認済みの設定を記録する
フィルムと工具ごとの確認済み条件を記録し、関連条件の変更後は再確認して、消耗品を指定どおり管理します。
フィルムと併せた機器調達については、 OEM・ODMカタログ で、現行の機器、工具、ソフトウェアの適合をご相談ください。レイアウト計画については、 パターンカットとネスティング効率を、製法については、 TPUのキャスト成形とカレンダー成形をご参照ください。実際の作業量に適した構成については、 担当チームにご相談ください。