
要点: 温度はTPUの剛性や応力緩和に影響するため、製品によっては管理された加温が複雑な曲面への追従を助けます。使用できる方法はフィルム全体、粘着剤、コーティングで異なります。温度と局所的な伸びを測り、製品の施工要領に従ってください。冷却ですべての残留応力が消えるとも、全PPFに同じ熱風設定が使えるとも限りません。
複雑な曲面で不具合が出た場合、温度と伸びは調べるべき要因の一つです。下地処理、粘着剤の挙動、残留液、形状、製品の状態も関係します。感触だけで原因を決めず、測定値を記録してください。
熱成形は、パネル形状、表面温度、製品の許容伸びを基に計画します。製品別の施工条件を守りながら仕上がりを確認します。
目次
温度がフィルムに与える影響
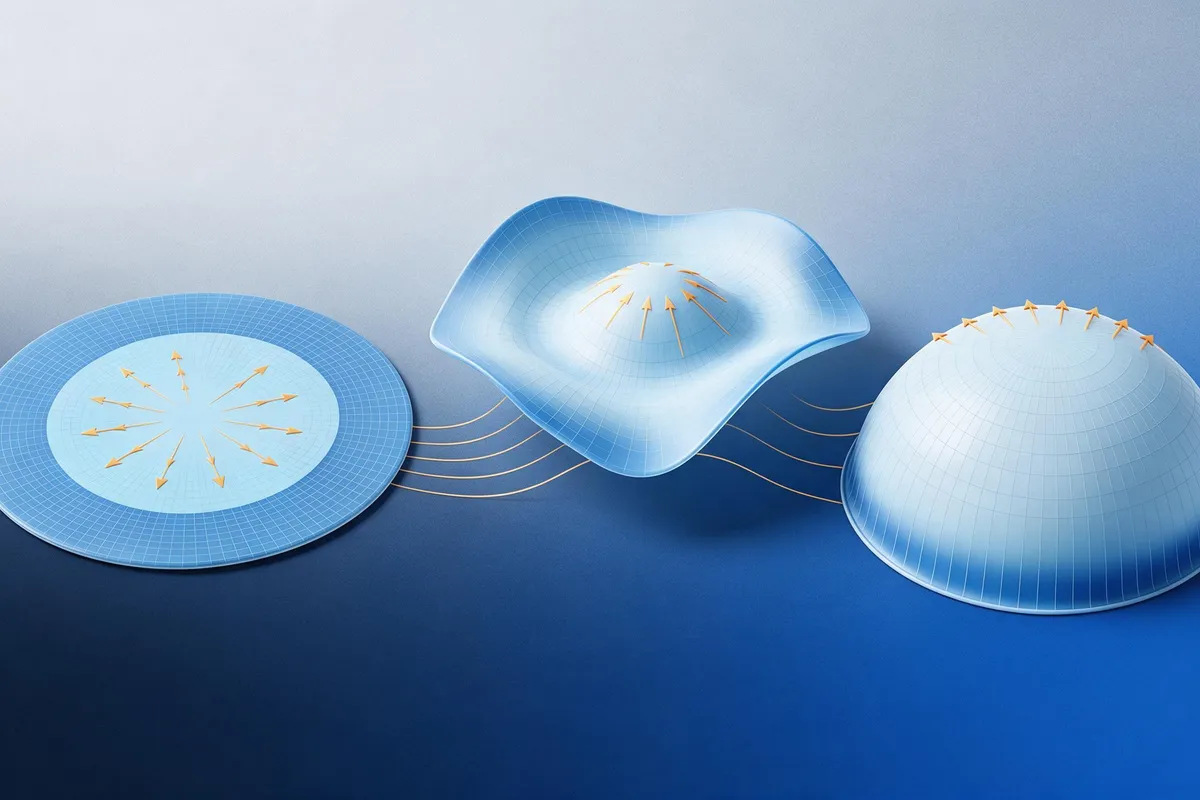
TPUはハードドメインとソフトドメインを持つ熱可塑性エラストマーです。温度で粘弾性応答は変化しますが、施工時の加温は溶融加工とは異なります。積層体、コーティング、粘着剤が変形と緩和を制約し、冷却だけで新しい形が永久に無応力になるわけではありません。
次の二つの応答にも注意します。
- 粘着剤の挙動も変わります。 温度は濡れ、初期タック、位置調整時間を変えることがあります。変化の方向と大きさは粘着剤や接触時間によって異なり、加温すれば位置合わせが容易になるとは限りません。端部を加温する前に、許容される施工条件を確認してください。
- コーティングは別に応答します。 自己修復コーティングの中には、所定の加温条件で軽微な表面痕を回復するものがあります。深い切り傷、損傷したテクスチャー、すべての塗膜が回復するという意味ではありません。過度または長時間の加温は外観に影響し得るため、対象製品の条件を使ってください。
表面温度の管理
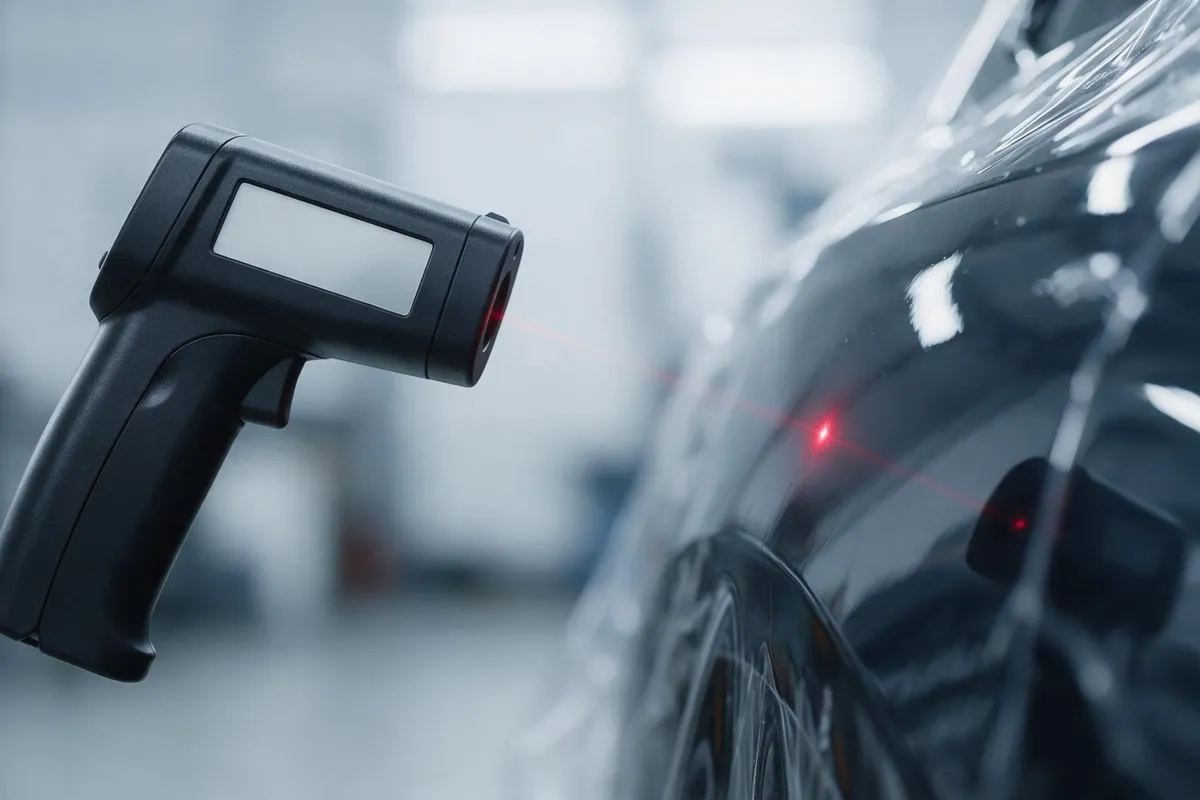
成形中はパネルの表面温度を測り、フィルムと工具の指定値を守ります。CHISIフィルムの準備・施工環境は15~25°C、相対湿度45~50%です。
隣接部が低温でも局所だけが想定温度を超えることがあります。設定、距離、風量、加熱時間、表面の放射率が測定に影響します。代表サンプルで測定法と加温手順を確認してください。
伸びと局所的な薄肉化
伸びは局所厚さ、外観、機械応答を変えます。方向、ひずみ速度、温度、フィルム全体により結果は異なります。表の割合は教習用の例で、実証された耐衝撃等級や施工許容値ではありません。
作業場とパネルの実際の温度で、フィルムの柔軟性、復元性、端部の密着を確認します。フィルムと粘着剤の指定作業温度を守ります。
伸ばした部分の白化が見られたら作業を止めて調べます。膜、塗膜、粘着剤、残留液が関係し、見た目だけで不可逆的な高分子損傷とは断定できません。製品の評価手順で調整・交換の適否を判断してください。
加温・成形・冷却の計画
- 固定部を計画する。 承認された配置の中で安定した低曲率部から始めます。隣接部を変形させる前に、位置と粘着剤の接触を確認します。
- 熱源を動かしながらパネル表面温度を測定します。フィルムと工具に指定された距離と設定を使用してください。
- 変形を均等に配分する。 指定の配置と膜方向に従います。不適切な形状を力で克服せず、局所伸びを管理し、要領に応じて補助者を配置します。
- 緩和と冷却を管理する。 支持、密着、冷却の順序は製品要領に従います。
- 端部の仕上げを計画する。 最終形状に過度の張力が残らないよう、面部と端部の施工順序を調整します。許容される重ね、端部処理、接触手順を確認します。
ミラーカバー、バンパー折返し、センサー凹部では、伸びを増すより配置変更が適切な場合があります。逃がし加工は下地とセンサー領域を保護する承認済み方法で行います。
測定と施工の道具
- 表面温度計。 適切な方法で対象表面を測ります。赤外線測定は放射率、測定径、反射、測定角度に左右されるため、表示値を無条件に正確とせず、膜への適用性を確認します。
- 指定の加温機器。 製品要領で許される場合に限り、制御できる熱源を使います。熱風ガンの目盛りは膜表面温度ではなく、全PPFへの使用許可でもありません。
- 適切なノズル・熱分布。 熱風が許される場合は、承認された試行手順でノズルと風量を選びます。広いノズルだけで過熱点がなくなるわけではありません。
- 製品に適した軟質エッジのスキージー。 仕上げに合う道具、カバー、潤滑、圧力を確認します。軟質の端でも、温まった面や汚れた面に痕を付けることがあります。
- 低温作業場の温度調整。 作業場、膜、車両を指定施工条件に調整し、その代わりに強い局所加熱を行わないでください。
カラー・マット仕上げ
透明、カラー、マット、サテンでは応答が異なり得ますが、仕上げ名だけで耐熱順位は決まりません。実際の積層構成と指定施工法を比較してください。
カラーフィルム は、局所厚さや効果顔料の配向が変わると色・見え方が変化する場合があります。金属調外観は金属層や特定顔料組成の証明ではありません。同じ照明で対象色を評価し、指定変形量と逃がし配置を確認します。
マットフィルム は、加温や道具の接触でテクスチャーが変わると光沢むらが生じ得ます。ただし、すべて不可逆とも、全マット製品に同じ低温条件が必要とも限りません。指定の道具と熱条件を用い、車両施工前にサンプルで評価します。
| フィルム区分 | 確認する熱応答 | 計画上の着眼点 |
|---|---|---|
| 透明グロス | 製品別。最も熱に強いとは限らない | 使用するフィルムの成形条件と伸びの上限を確認します。 |
| カラーグロス/金属調 | 対象色と構成を確認 | 伸び・方向を管理し、逃がし加工を評価 |
| マット/サテン | 局所テクスチャーと光沢応答を確認 | 指定道具を使用し、許可された場合のみ分散加温 |
| 厚手の耐衝撃膜の例 | 厚さから高い許容温度を推定しない | 対象積層体の加温時間と表面条件を確認 |
カラー・マット面では、変形、許容された逃がし、目に付きやすい領域を先に計画します。
外観不具合の調査
| 観察症状 | 調べるべき原因候補 | 是正前の評価 |
|---|---|---|
| 曲面に沿う白濁 | 過大ひずみ、粘着剤、残留液などの可能性 | 層と原因を特定し、指定の手直し・交換手順に従う |
| 局所的な光沢変化 | 局所過熱やテクスチャー変化の可能性 | 製品要領で回復可否を評価。再加熱で直ると決めつけない |
| 作業場とパネルの実際の温度で、フィルムの柔軟性、復元性、端部の密着を確認します。フィルムと粘着剤の指定作業温度を守ります。 | 下地処理、排液、残留張力、製品状態を確認 | 指定の端部評価・手直し方法のみを使う |
| 膜の下に見える痕 | 初期タック、取扱い、汚れ、液分布などの可能性 | 剥がし・再施工の可否を確認。全粘着剤に一つの液を指定しない |
| 平面部の反射のうねり | 変形、粘着剤分布、下地外観を調査 | 原因を評価してから指定の手直し・交換を選ぶ |
よくある質問
PPFは何度に加温しますか?
対象膜の施工・加温条件に従ってください。熱風・蒸気などの許可と、機器設定と実表面温度の違いを確認します。
PPFはどこまで伸ばせますか?
破損に至る伸び率や施工時の許容伸び率に、全製品共通の値はありません。試験の破断伸びを施工の推奨ひずみとせず、対象膜と配置の薄肉化、外観、残留応力を評価します。
ドライヤーで熱風ガンを代用できますか?
膜と作業で許可された熱源を選びます。ドライヤーと熱風ガンは風量・温度制御が異なり、どちらも無条件に適切ではありません。成形不良を無管理の加熱や過度な伸びで補わないでください。
伸ばしたフィルムが白くなるのはなぜですか?
白化には膜・塗膜の変形、粘着剤の乱れ、残留液などが関係します。調査の合図であり、永久損傷の確定診断ではありません。追加加温や交換の前に、製品の評価法に従ってください。
パネルと膜のどちらを加温しますか?
車両、膜、作業場を製品の要求条件に調整します。面と粘着剤の温度は相互に影響するため、一方だけを加温する共通規則はありません。指定の順序と対象面の監視に従います。
加温は自己修復コーティングに影響しますか?
管理された加温で軽い表面痕が回復する塗膜もありますが、過度な加熱は外観を変え得ます。回復条件、損傷の深さ、繰返し性は製品別です。熱成形法を、所定の傷回復試験の代わりにしないでください。
低温の作業場はどう準備しますか?
膜、車両、作業場を指定施工条件へ調整してください。粘着剤の挙動を確認して進めます。
成形による変形は戻りますか?
TPUの変形には、温度、ひずみ、時間に応じて回復成分と永久成分があります。すべての伸びが不可逆という説明は不正確です。残留変形、薄肉化、塗膜・粘着剤損傷を指定手順で評価し、追加加熱で直ると考えないでください。
成形後に端が浮くのはなぜですか?
残留張力、下地処理、排液、温度履歴、製品状態を調べます。端浮きだけで原因は一つに決まらず、材料不良も除外できません。自動的に再加温せず、メーカーの評価と指定手直し方法を用いてください。
管理された成形工程にする
製品ごとに温度、変形、検査の条件を定め、実条件と再現性を記録します。二つの数値だけで、すべての膜・塗膜・車両形状の適格性は確認できません。
適切な温度計と許可された制御可能な熱源は、再現性のある工程の記録に役立ちます。
施工手順の計画には、 PPF施工ガイド と、膜の加工背景を扱う 流延・カレンダー加工TPUの比較をご参照ください。施工道具は、 OEM・ODMカタログに掲載されています。膜、気候、車種構成のご相談は、 当社チームへお問い合わせください.